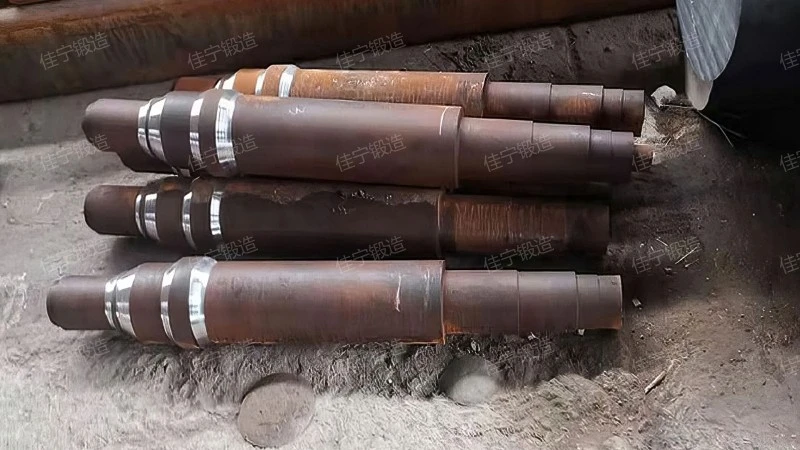
轴承钢轴锻件是以高碳铬轴承钢为原材料,经锻造塑性变形、热处理强化和机械加工制成的轴类传动部件。它将轴承钢优异的耐磨性、接触疲劳强度与锻造工艺形成的致密纤维组织有机结合,能够在重载、高速、交变应力的工况下长期稳定运行。山西佳宁锻造股份有限公司位于山西忻州,长期专注于各类锻件的生产与定制加工,下面结合产品实际,从材料与工艺两个层面介绍轴承钢轴锻件的产品原理。
常用轴承钢牌号为GCr15、GCr15SiMn等,属于高碳铬钢,含碳量一般为0.95%—1.05%,铬含量约1.3%—1.65%,适量的硅、锰元素可进一步提高淬透性。较高的碳含量保证钢件淬火后获得足够高的硬度,铬元素则显著提升耐磨性和抗接触疲劳性能,并细化碳化物。轴承钢经球化退火后,碳化物呈细小、均匀的球状颗粒分布于铁素体基体中,这种球状珠光体组织既降低了硬度便于切削,又为最终淬火提供了均匀的成分基础。经淬火加低温回火后,显微组织转变为回火马氏体、均匀细粒状碳化物及少量残余奥氏体,硬度可达HRC58—64,同时保持良好的韧性与尺寸稳定性,这正是轴承钢轴锻件能够承受高频次循环接触应力的根本原因。
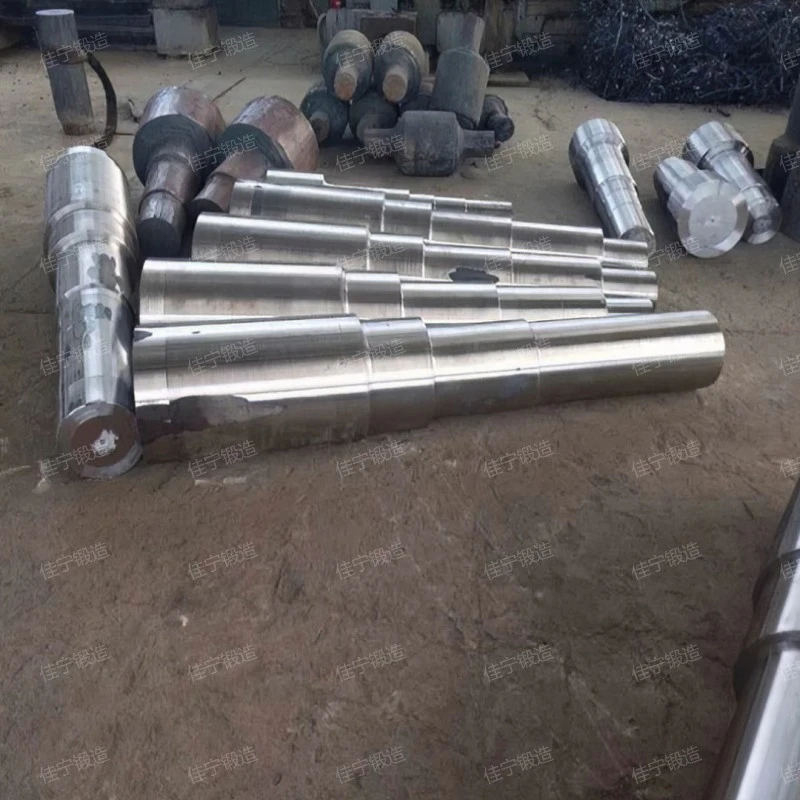
锻造的本质是利用金属在高温下的塑性变形能力,使坯料内部组织得到实质性改善。轴承钢坯料加热至1050℃—1150℃后,依次进行镦粗、拔长、冲孔、芯轴扩孔等变形工序:粗大的铸态树枝晶被击碎并发生再结晶,晶粒明显细化;内部的疏松、缩孔、微裂纹等缺陷在高温高压作用下被锻合;碳化物液析与带状偏析被充分打散,分布趋于均匀。锻造比一般控制在3—5之间,既保证组织充分改善,又避免纤维过度定向。更重要的是,锻造使金属流线沿轴件外形连续分布,纤维组织与主应力方向保持一致,从而显著提高锻件沿轴向的强度与疲劳寿命,这是直接用棒料切削加工的轴类零件无法达到的效果。
佳宁锻造的轴承钢轴锻件按照“下料—加热—锻造成形—锻后控制冷却—球化退火—粗加工—淬火回火—精加工—检验”的完整流程组织生产。始锻温度与终锻温度严格受控,防止过热、过烧以及网状碳化物沿晶界析出;终锻后及时进行球化退火,将硬度调整到HB179—207,获得均匀的球状珠光体组织,为机械加工和最终热处理创造良好条件;淬火采用控温加热与合适的冷却介质,回火温度一般取150℃—180℃,在保证高硬度的同时消除内应力、稳定尺寸。各工序之间设置过程检验节点,确保每一件轴承钢轴锻件的组织与性能均达到标准要求。
公司配备光谱分析仪、金相显微镜、超声波探伤仪、硬度计等检测设备,对轴承钢轴锻件的化学成分、低倍组织、非金属夹杂物级别、碳化物不均匀性及内部探伤逐项检验;轴径、长度、直线度与形位公差按图纸逐件测量。同时建立批次追溯档案,从炉号、锻造批次到热处理曲线均可查询,严格执行国家标准与客户技术协议,不合格品绝不出厂。

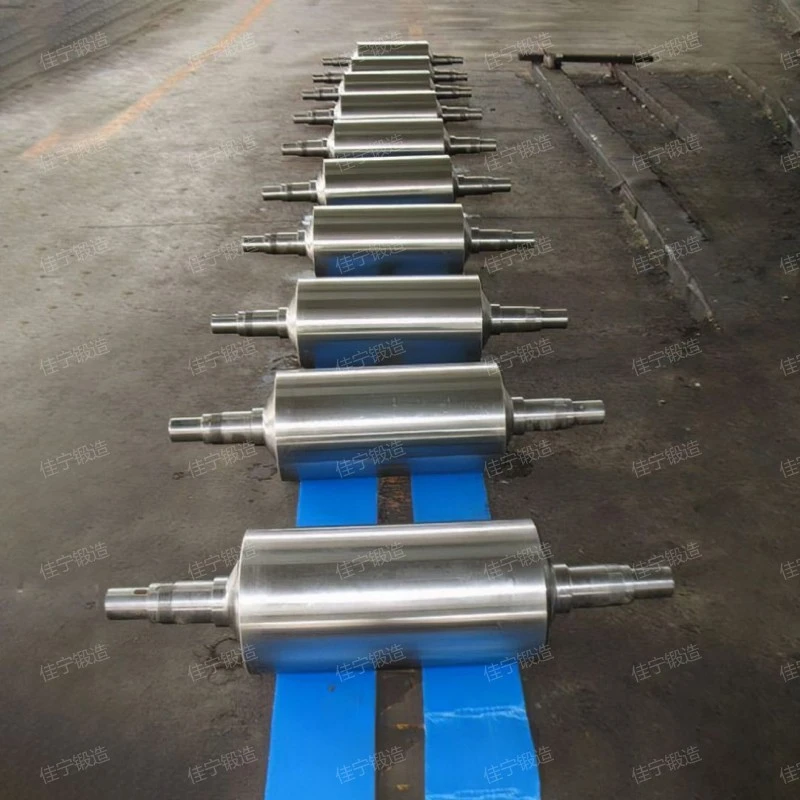
轴承钢轴锻件广泛应用于精密机床主轴、轧机轧辊轴、电机轴、风机主轴以及矿山与工程机械传动轴等关键部位。用户在选型时,可根据载荷大小、转速高低、冲击状况与工作环境,明确提出材质牌号、硬度区间、探伤等级等技术要求;我司可依据图纸或样品进行小批量试制与批量供货,对有特殊要求的客户还可提供第三方检测与力学性能复验。如需技术交流与报价咨询,欢迎联系薛经理,电话:176-9623-6479。
服务热线
微信咨询
回到顶部


