传动齿轮毛坯是机械传动系统中的核心基础部件,其质量与性能直接决定了最终齿轮产品的精度、耐用性和传动效率。作为齿轮制造的前端环节,传动齿轮毛坯的选材、工艺及加工精度至关重要。本文将深入解析传动齿轮毛坯的关键要素,帮助用户全面了解这一精细构件的内涵与应用。

传动齿轮毛坯是指通过锻造、铸造等工艺制备的,用于后续加工成齿轮的原始材料。它通常呈现为具有通常形状和尺寸的金属坯体,内部组织紧密,为后续的切削加工、热处理等工序奠定基础。在机械传动中,齿轮通过齿面啮合传递动力和运动,而毛坯的初始状态直接影响齿轮的齿形精度、强度及疲劳寿命。因此,传动齿轮毛坯不仅是齿轮制造的起点,更是支持整个传动系统正常运行的关键环节。
传动齿轮毛坯的材质选择需根据具体应用场景、载荷条件及工作环境来确定。常见的材质包括碳素结构钢(如45钢)、合金结构钢(如40Cr、20CrMnTi)以及部分特殊合金钢。45钢因其良好的综合力学性能和加工性能,广泛应用于中低载荷的传动齿轮;40Cr等合金钢则通过添加铬、锰等元素,有所提升材料的强度、硬度和耐磨性,适用于高载荷、高转速的工业齿轮;而20CrMnTi等渗碳钢则通过渗碳处理,获得表面高硬度与心部良好韧性的双重优势,常用于汽车变速箱等关键传动部件。不同材质的毛坯在锻造后需经过正火、退火等预处理,以细化晶粒、消除内应力,为后续热处理做好准备。

传动齿轮毛坯的制造工艺直接影响其内部组织与力学性能。目前主流工艺包括自由锻、模锻和精细铸造。自由锻适用于形状复杂、批量较小的毛坯,通过锤击或压力机使金属变形,工艺灵活但尺寸精度较低;模锻则通过模具对金属施加压力,使金属充满模具型腔,能够生产出形状复杂、尺寸精度高的毛坯,且生产效率较高,广泛应用于大批量生产;精细铸造(如消失模铸造)则通过铸造工艺直接获得接近最终形状的毛坯,减少后续切削加工量,但需严格控制铸件内部缺陷。以模锻为例,其工艺流程通常包括下料、加热、模锻、切边、热处理等步骤。加热温度需较为准确控制(通常为1200-1300℃),以获得良好的塑性变形能力;模锻过程中,金属在模具型腔内流动,形成与齿轮齿形相似的坯体,随后通过切边去除飞边,再经正火或调质处理,调整组织与硬度,为后续精加工奠定基础。
毛坯制备完成后,需经过一系列加工与热处理工序,以实现最终齿轮的精度要求。首先,进行粗加工,包括车削、铣削等工序,去除毛坯表面的氧化皮、毛刺,并初步形成齿坯轮廓。随后,根据齿轮的精度等级,进行半精加工或精加工,如滚齿、插齿等,形成齿形。对于高精度齿轮,还需进行磨齿、珩齿等精加工工序,以消除加工中的残余应力,提高齿面精度。热处理是毛坯加工的关键环节,通常包括正火、调质、渗碳淬火等。正火处理用于消除锻造内应力,细化晶粒,提高毛坯的切削加工性能;调质处理则通过淬火加高温回火,获得良好的综合力学性能;渗碳淬火则用于表面硬化,使齿面获得高硬度(通常为58-62HRC),心部保持良好韧性,有所提升齿轮的耐磨性与抗疲劳性能。例如,对于汽车变速箱齿轮毛坯,通常采用渗碳淬火工艺,有助于齿面硬度均匀,避免因硬度不均导致的早期失效。
为有助于传动齿轮毛坯的质量,需严格遵循相关国家标准及行业规范。检测项目主要包括尺寸精度(如外径、内径、齿宽、齿距等)、形位公差(如齿圈跳动、径向跳动、齿向误差等)、表面粗糙度以及内部组织与硬度。尺寸精度需通过三坐标测量仪等设备进行检测,有助于各尺寸符合图纸要求;形位公差则通过专用检具或测量仪器,检查齿形与基准面的位置关系;表面粗糙度需用表面粗糙度仪测量,有助于齿面加工质量;内部组织与硬度则通过金相显微镜观察晶粒大小与分布,以及硬度计检测硬度值。此外,对于批量生产,还需进行抽样检验,有助于每批毛坯的质量一致性。例如,根据GB/T 10095.1-2008《圆柱齿轮精度制 第1部分:轮齿同侧齿面偏差的定义和允许值》等标准,对齿轮毛坯的精度等级进行划分,不同等级对应不同的检测项目与公差要求。
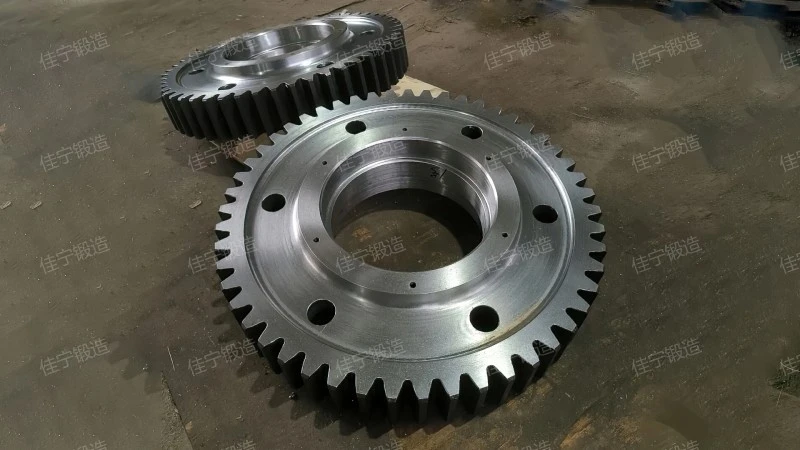
传动齿轮毛坯广泛应用于各类机械传动系统,涵盖汽车、工业设备、农业机械、工程机械等多个领域。在汽车制造业中,传动齿轮毛坯是变速箱、差速器等关键部件的基础,其性能直接影响汽车的加速性能、燃油经济性及传动平稳性;在工业机械领域,如机床、起重机、风机等设备中,齿轮毛坯用于传递动力与运动,其高精度与较高强度有助于设备运行稳定;在农业机械中,如拖拉机、收割机等,齿轮毛坯用于动力输出与传动,需承受较大的冲击载荷;在工程机械中,如挖掘机、装载机,齿轮毛坯需具备良好的耐磨性与抗冲击性能,以适应恶劣的工作环境。例如,某汽车变速箱齿轮毛坯,需满足高精度、高硬度的要求,其齿面硬度需达到58-62HRC,齿距误差控制在±0.02mm以内,以有助于齿轮啮合平稳,减少噪音与振动。
随着工业需求的多样化,传动齿轮毛坯的定制化需求日益增长。山西佳宁锻造股份有限公司作为专业的锻造企业,提供从毛坯设计、材质选择、工艺制定到加工交付的全方位服务。公司拥有较好的锻造设备与检测手段,可根据客户的具体需求,定制不同尺寸、材质、精度的传动齿轮毛坯。例如,对于特殊工况下的齿轮毛坯,公司可根据客户提供的图纸或样品,进行工艺优化,有助于毛坯满足使用要求。此外,公司还提供技术支持服务,包括毛坯性能分析、工艺改进建议等,帮助客户解决生产中的技术难题。客户可通过电话联系薛经理(176-9623-6479),或前往山西忻州的公司地址(山西忻州),咨询定制化生产需求,并获取详细的技术资料与报价。公司注重与客户的长期合作,通过良好的产品与服务,赢得客户的信赖与好评。
服务热线
微信咨询
回到顶部


