碳钢齿圈毛坯作为机械传动系统中的关键基础部件,是齿轮加工的原始形态,其质量和精度直接决定了最终齿轮产品的性能与寿命。山西佳宁锻造股份有限公司(以下简称“佳宁锻造”)生产的碳钢齿圈毛坯,以良好碳钢为原料,通过精细锻造工艺成型,为下游齿轮制造企业提供了可靠的基础材料支持,助力工业设备实现高效、稳定的动力传递。

碳钢齿圈毛坯是指通过锻造工艺加工而成的、具有齿形结构的圆柱形或环形金属坯料,是齿轮制造过程中的1步。它通常包含齿圈(齿部)和轮毂(连接部分),通过齿部与相啮合的齿轮或齿条传递动力。佳宁锻造的碳钢齿圈毛坯,其核心作用在于为后续的机加工(如滚齿、插齿、磨齿等)提供高精度的基础,有助于最终齿轮的齿形精度、齿距精度和齿向精度符合设计要求。毛坯的尺寸精度、表面质量以及内部组织结构,直接决定了齿轮的承载能力、耐磨性和使用寿命。因此,良好的碳钢齿圈毛坯是支持整个传动系统性能的关键环节。
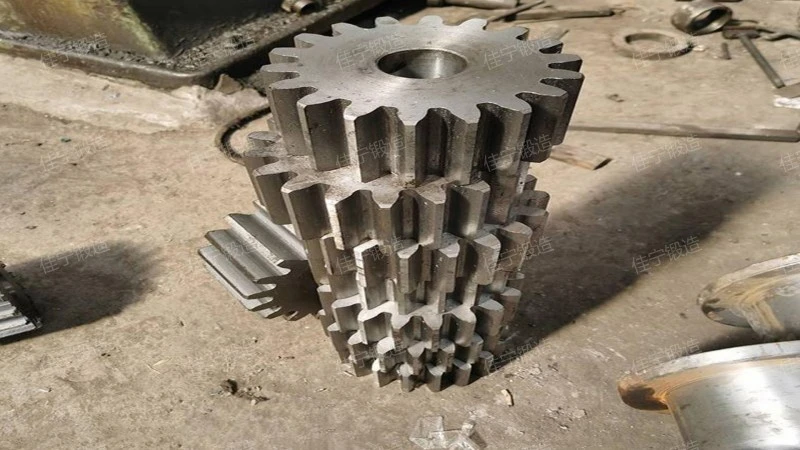
佳宁锻造选用符合国家标准的高碳钢或合金碳钢作为原材料,经过严格的原材料检验,有助于钢材的化学成分、力学性能均达到较好。例如,采用45号碳钢或42CrMo等较高强度合金钢,具备良好的强度、韧性和耐磨性,能够满足不同工况下的负载要求。在冶金领域,用于轧钢机、卷取机等设备的齿轮传动,承受高负载和冲击;在矿山机械中,用于提升机、破碎机等设备的动力传递,要求高耐磨性和抗疲劳性能;在风力发电中,用于齿轮箱的齿圈,需满足长期运行的可靠性能要求。佳宁锻造的碳钢齿圈毛坯,根据不同应用场景的需求,提供定制化解决方案,包括不同齿数、模数、齿形角、轮毂尺寸等参数的毛坯产品,满足客户的个性化需求。

佳宁锻造采用较好的模锻或自由锻工艺,针对齿圈毛坯的特定结构(如齿形、轮毂尺寸、孔位等)设计专用模具,有助于毛坯的几何尺寸、齿形精度和表面粗糙度符合设计要求。例如,对于大型齿圈毛坯(直径超过1米),采用多向模锻技术,通过多套模具依次成型,实现复杂齿形的较为准确成型;对于中小型齿圈(直径小于300mm),则通过自由锻结合热处理工艺,优化内部组织结构。工艺流程中,每道工序都经过严格的质量检测,包括尺寸测量(三坐标测量仪)、硬度检测(洛氏硬度计)、金相分析(显微镜)、疲劳寿命测试(模拟工况试验)等。在加热环节,采用可控气氛炉或感应加热设备,控制加热温度在1200-1300℃之间,避免过热或过烧;在锻造过程中,通过控制锻造比(变形程度)和冷却速度,有效消除钢材内部的夹杂物和内应力,提升材料的整体均匀性和稳定性。例如,对于45号碳钢齿圈毛坯,锻造比通常控制在2.5-3.0之间,冷却采用喷雾冷却或空冷,有助于晶粒细小、组织均匀。这些工艺措施共同支持了毛坯的尺寸偏差控制在±0.2mm以内,表面无裂纹、折叠等缺陷,内部无疏松、白点等冶金缺陷。
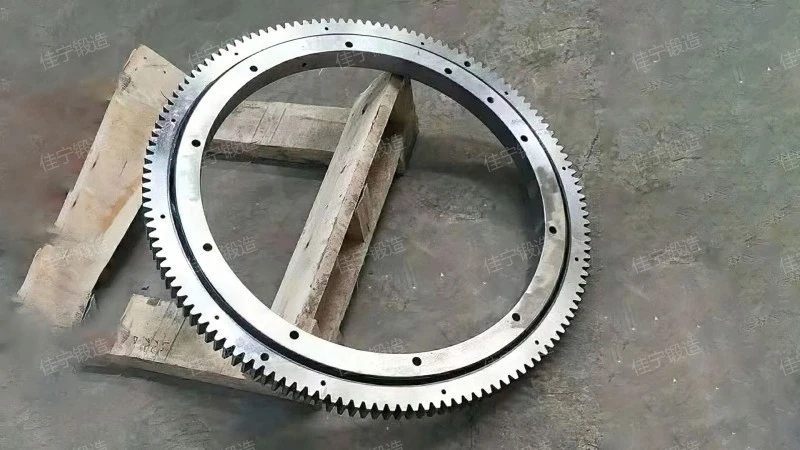
碳钢齿圈毛坯广泛应用于各类工业机械的传动系统,具体包括:1. 冶金设备:如轧钢机、卷取机、剪板机等,用于传递轧制力和卷取力,承受高负载和冲击;2. 矿山机械:如提升机、破碎机、输送机等,用于动力传递,要求高耐磨性和抗疲劳性能;3. 起重运输机械:如塔吊、叉车、起重机等,用于吊装和移动,需要稳定可靠的传动;4. 风力发电设备:如齿轮箱的齿圈,用于将发电机输出的动力传递给叶片,要求长期运行的可靠性能;5. 石油化工机械:如泵、压缩机等,用于输送流体,需要耐磨损和耐腐蚀的齿圈毛坯。佳宁锻造的碳钢齿圈毛坯,针对不同应用场景,提供不同材质和工艺的解决方案。例如,对于冶金设备,采用42CrMo合金钢,通过调质处理提较高强度;对于矿山机械,采用高碳钢,通过正火处理提高耐磨性;对于风力发电设备,采用低碳合金钢,通过淬火回火处理提高疲劳寿命。此外,佳宁锻造还提供表面处理服务,如喷丸强化、渗碳淬火等,进一步提升毛坯的表面硬度和耐磨性,满足特殊工况需求。
服务热线
微信咨询
回到顶部


