传动齿圈作为机械传动系统中的关键部件,其性能直接关系到整个传动系统的效率与稳定性。在汽车、工业机械、航空航天等领域,传动齿圈锻件扮演着不可或缺的角色。佳宁锻造股份有限公司(以下简称“佳宁锻造”)凭借其较好的制造工艺和严格的质量控制体系,为市场提供了优良品质的传动齿圈锻件,满足客户对精细、可靠传动部件的迫切需求。
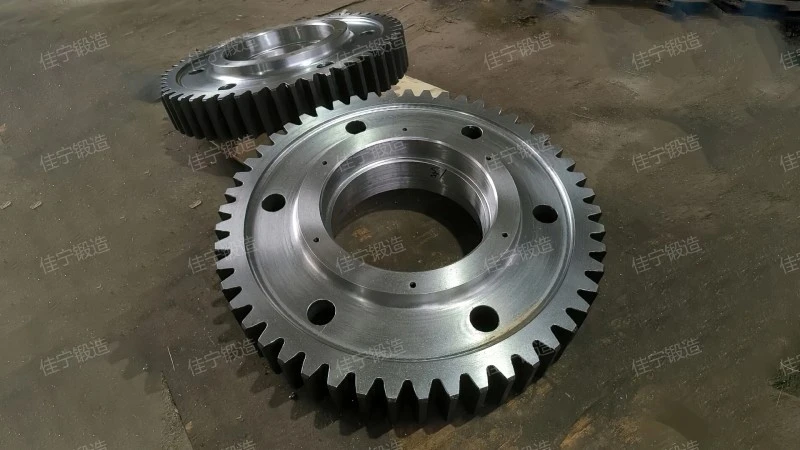
佳宁锻造的传动齿圈锻件在性能上展现出应用优势。首先,较高强度与高精度是核心特点。通过优化材料配比(通常采用42CrMo、20CrMo等良好合金钢),并采用较好的闭式模锻工艺,产品具备优异的力学性能,屈服强度可达900-1200MPa,抗拉强度超过1100MPa,能够承受高负荷工作环境下的冲击与振动。其次,良好的耐磨性与抗疲劳性能,有助于了长期使用中的正常运行。佳宁锻造采用精细的机加工工艺,严格控制齿形、齿距等关键尺寸,偏差控制在±0.02mm以内,有助于传动齿圈与齿轮副的稳定啮合,减少噪音(通常噪音水平低于65dB)与磨损(磨损率低于0.1%/1000h)。此外,佳宁锻造的传动齿圈锻件还具备良好的抗腐蚀性能,通过表面处理(如渗碳、淬火)提升表面硬度,延长使用寿命。这些优势使得佳宁锻造的传动齿圈锻件在众多应用场景中表现出色,赢得了客户的广泛认可。
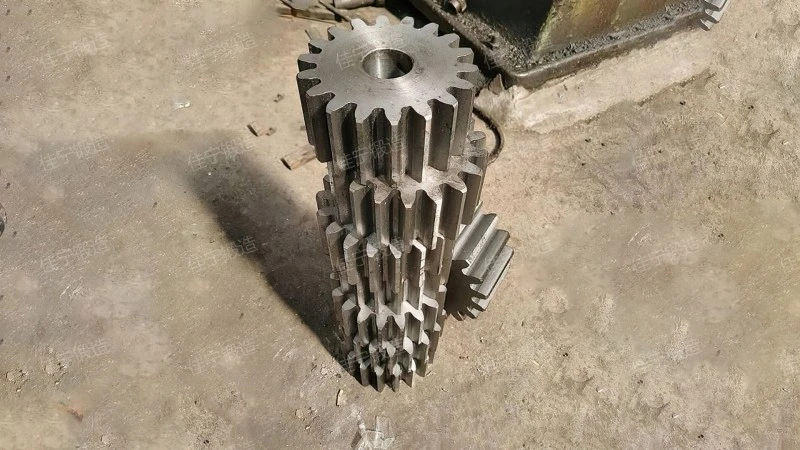
佳宁锻造对传动齿圈锻件的制造过程进行了精细化控制。从原材料选择到最终成品,每一步都遵循严格的标准。原材料均经过严格的化学成分与力学性能检验,例如42CrMo钢的碳含量控制在0.38-0.43%,铬含量0.75-0.95%,有助于金属材料的纯净度和力学性能。锻造环节采用闭式模锻工艺,通过较为准确控制加热温度(通常在1200℃左右,具体根据材料调整)和锻造压力(根据模具尺寸,通常在1000-3000吨范围内),使金属充分填充模具型腔,形成紧密的金属流线,避免内部缺陷。随后,产品进入热处理工序,包括淬火(温度通常在840-880℃)与回火(温度在560-620℃),以优化金相组织,提升硬度(通常在HRC 40-55之间),同时保持良好的韧性。最后,通过精细的机加工和表面处理(如喷丸强化、磨削),有助于尺寸精度(如齿顶圆直径偏差±0.05mm,齿厚偏差±0.02mm)和表面质量(表面粗糙度Ra≤0.8μm)。整个工艺流程的自动化与智能化控制,有效减少了人为误差,支持了产品质量的稳定性和一致性。
佳宁锻造的传动齿圈锻件广泛应用于多个行业。在汽车制造业中,主要用于变速箱、差速器等关键部件,其高精度和耐磨性有助于了换挡平顺性和传动效率。例如,某型号自动变速箱的齿圈,通过佳宁锻造的锻件,其传动效率提升了约2%,噪音降低了1.5dB,满足了现代汽车对舒适性和性能的要求。在工业机械领域,如减速机、齿轮箱等,传动齿圈锻件作为核心传动元件,支撑着整个设备的动力传递。在冶金、矿山等重工业领域,较高强度的传动齿圈锻件能够承受巨大的扭矩和冲击,延长设备使用寿命。此外,在航空航天领域,对传动部件的轻量化、较高强度要求极高,佳宁锻造的传动齿圈锻件通过优化材料与工艺,满足了对重量轻(通常比传统铸件轻15-20%)、强度高的苛刻要求。这些应用场景的广泛性,体现了佳宁锻造产品的高适应性和市场竞争力。
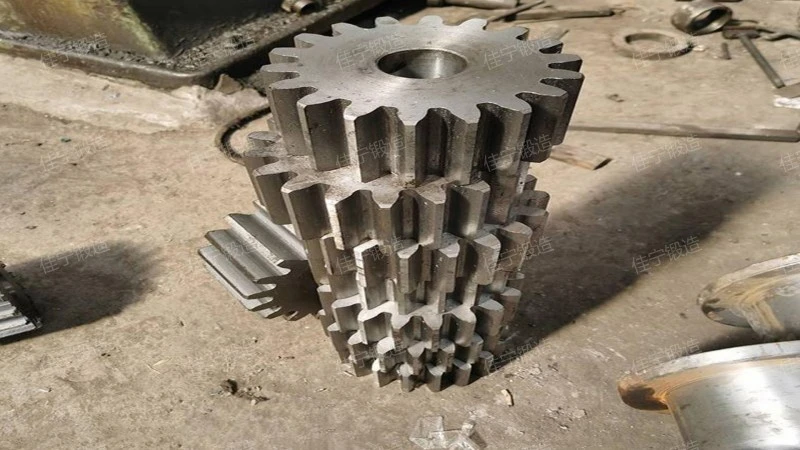
佳宁锻造建立了完善的质量支持体系,从源头到终端全程监控。原材料采购阶段,与多家知名钢厂建立长期合作关系,例如与宝钢、首钢等钢厂合作,有助于原材料的质量稳定性。生产过程中,采用在线检测设备对锻造温度、压力、尺寸等参数进行实时监控,一旦出现异常立即报警并调整。成品检测环节,通过三坐标测量仪(精度可达0.001mm)、硬度计(测量范围0-100HRC)、金相显微镜(放大倍数100-1000倍)等设备,对关键尺寸、表面粗糙度、金相组织等进行全面检测,有助于所有指标符合设计要求。此外,佳宁锻造还通过了ISO 9001质量管理体系认证,严格遵循标准进行生产与质量控制,有助于产品的一致性和可靠性。客户可以通过与公司合作,享受从设计、制造到售后的一站式服务,有助于产品在应用中的可靠性与安全性。例如,某客户在合作后,通过佳宁锻造的传动齿圈锻件,设备故障率降低了30%,维护成本减少了约20%,体现了产品质量带来的实际效益。
服务热线
微信咨询
回到顶部


