回转齿圈作为工业传动系统中的关键部件,广泛应用于回转窑、搅拌设备、冶金机械等重载设备中。它通过内齿与轴上的齿轮啮合,实现动力传递和角度转换,其性能直接关系到设备的运行效率、稳定性和使用寿命。因此,选择合适的回转齿圈至关重要,需要综合考虑多方面因素,有助于与设备工况充分匹配。

在选择回转齿圈时,首先需明确设备的负载能力与工作转速。高负载设备需要齿圈具备足够的强度和耐磨性,以承受持续扭矩和冲击;例如,水泥回转窑的齿圈需承受数吨至数十吨的轴向力,此时应选择抗拉强度≥980MPa的合金钢。而高速运转的设备则要求齿圈具有较低的齿面磨损和良好的动平衡性能,如搅拌设备的转速可达100r/min以上,此时齿圈表面硬度应达到HRC50-55,以减少摩擦和磨损。此外,齿圈的精度等级直接影响传动平稳性,对于精细设备,需选择高精度齿圈(如GB/T 10095-2008中规定的5级或更高精度),以减少振动和噪音。同时,安装尺寸与轴的配合公差也是关键,过大的间隙可能导致啮合不良,影响传动效率,通常建议采用过渡配合(如H7/k6),有助于安装精度。
回转齿圈的材质选择直接影响其力学性能和耐磨性。常用的材料包括合金结构钢(如42CrMo、35CrMo)和铸钢(如ZG35),这些材料通过调质处理提高整体强度,通过表面淬火或渗碳处理提升齿面硬度。例如,42CrMo钢经过调质处理后,抗拉强度可达980-1080MPa,屈服强度≥785MPa,适合重载工况;而铸钢则适用于大型齿圈,通过铸造工艺有助于内部组织均匀,抗拉强度可达540-640MPa。热处理工艺的合理应用能有所提高齿圈的使用寿命,减少因齿面磨损导致的故障。表面淬火处理可使齿面硬度达到HRC50-58,耐磨性提高2-3倍,适用于中等载荷工况;渗碳处理则适用于高载荷工况,渗碳层深度可达1.5-3mm,有助于齿根强度。

尺寸精度与齿形参数的匹配是有助于回转齿圈正常工作的前提。首先,齿圈的内孔与轴的配合应遵循标准公差,如H7/k6,有助于安装精度。齿顶圆的直径公差需控制在±0.02mm以内,齿距累积误差应≤0.02mm,齿形角为20°的标准压力角。对于高精度设备,齿距累积误差需控制在±0.01mm以内,以避免啮合间隙过大或过小。齿圈的径向跳动和端面跳动需控制在0.03mm以内,以减少运行中产生振动和噪音。此外,齿圈与轴的配合面应进行精加工,表面粗糙度Ra值应≤1.6μm,有助于配合紧密,减少间隙。
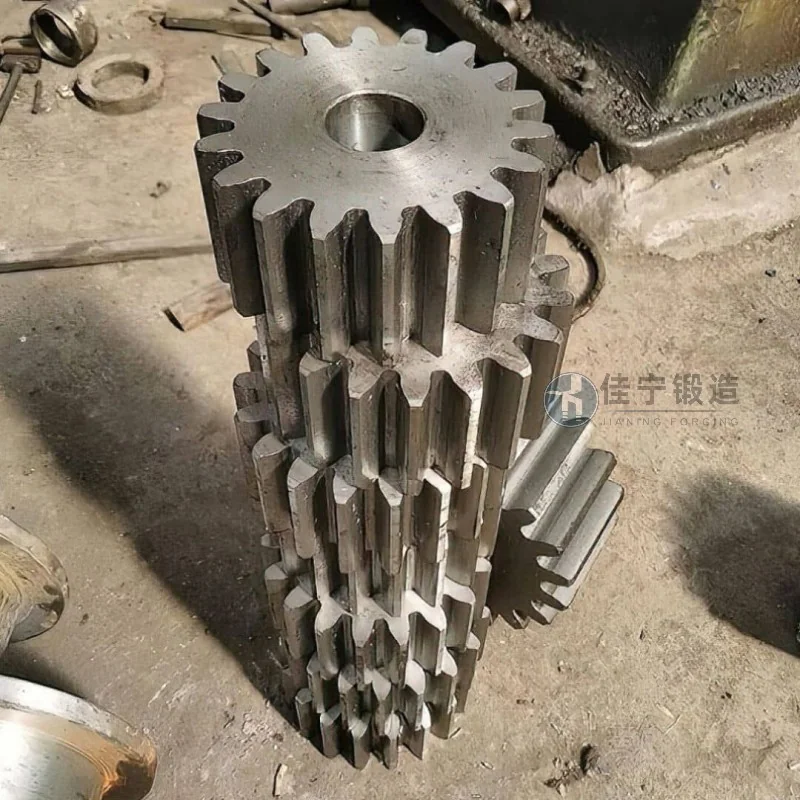
不同应用场景对回转齿圈的要求存在差异。例如,在水泥回转窑中,齿圈需承受高温(可达800℃以上)和重载,因此需采用耐热合金钢并经过高温回火处理,如采用42CrMo钢并经调质+高温回火,有助于在高温下保持强度。在冶金设备中,可能需要耐腐蚀的材质,如不锈钢(如304或316)或表面镀层处理(如镀铬),以抵抗酸碱腐蚀。对于在恶劣环境下工作的设备,如矿山机械,齿圈表面可能需要喷丸处理以提高耐磨性,同时进行表面涂层(如环氧树脂涂层)以防止生锈。此外,设备的运行速度和载荷变化频率也会影响齿圈的设计,高频载荷需要更结构合理的齿根结构,采用加强筋或增大齿根圆角,以防止疲劳断裂。例如,在搅拌设备中,载荷变化频率高,齿根圆角半径应不小于2mm,以降低应力集中。
对于需要定制回转齿圈的客户,山西佳宁锻造股份有限公司提供专业的技术支持。公司拥有较好的锻造设备和检测手段,可根据客户的具体工况需求,设计并制造符合要求的回转齿圈。客户可通过联系薛经理(电话:176-9623-6479)提供设备参数和工况要求,公司技术团队将进行详细分析,并提供较好解决方案。例如,客户需提供设备的轴径、转速、负载、工作环境温度等参数,技术团队将根据GB/T 3480-1997《渐开线圆柱齿轮承载能力计算方法》进行强度计算,有助于齿圈的安全系数≥1.5。此外,公司还提供齿圈的热处理工艺验证,通过金相检测和硬度测试,有助于热处理效果符合要求。客户还可以选择现场安装指导服务,公司工程师将指导客户正确安装齿圈,并进行设备调试,有助于设备正常运行。公司还提供长期的技术支持和备件供应,客户在使用过程中遇到问题,可随时联系薛经理(电话:176-9623-6479)寻求帮助。
服务热线
微信咨询
回到顶部


