在机械制造、汽车传动、航空航天等众多工业领域,铝合金齿圈作为关键传动部件,其性能直接关系到整个系统的运行效率与寿命。而齿圈毛坯的选择,则是决定最终产品品质与成本的关键环节。选择合适的铝合金齿圈毛坯,不仅能够有助于齿圈的强度、耐磨性及耐腐蚀性能,还能有效降低后续加工成本,提升生产效率。那么,在众多毛坯选项中,究竟该如何科学选择铝合金齿圈毛坯呢?本文将结合实际生产经验,从多个维度深入探讨这一核心问题。
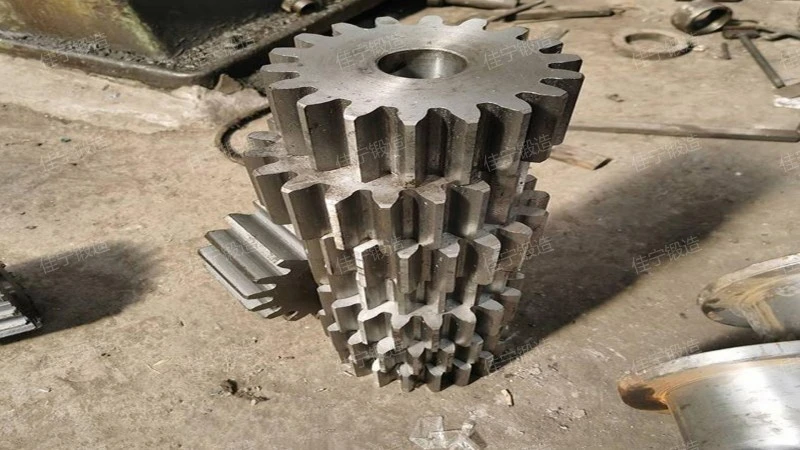
铝合金齿圈毛坯的选择并非简单的材料替代,而是基于产品应用场景、性能要求及加工工艺的综合决策。首先,需明确齿圈的工作环境与负载条件,例如,在重载传动系统中,齿圈需承受较大的扭矩与冲击力,此时应优先选择较高强度铝合金毛坯;而在轻量化要求较高的领域,则需考虑低密度铝合金的减重效果。其次,加工工艺的匹配性至关重要。不同的锻造工艺(如热锻、温锻)对毛坯的尺寸精度、内部组织要求不同,若毛坯形式与工艺不匹配,可能导致后续加工困难或性能下降。此外,供应链的稳定性与成本控制也是企业决策时需重点考虑的因素,长期稳定的供应商关系能够支持毛坯供应的及时性与成本的可控性。
铝合金齿圈毛坯的材料性能是选择的核心依据,不同铝合金牌号具有独特的力学性能与物理特性。例如,6061铝合金具有良好的强度与耐腐蚀性,广泛应用于普通机械传动齿圈;而7075铝合金则具备更高的强度与硬度,适用于重载或高应力环境下的齿圈。对于需要较高强度与轻量化的航空航天领域,2024铝合金或7075铝合金是可作为选择。此外,材料的导热性与热处理性能也会影响毛坯的加工工艺。例如,某些铝合金在热处理过程中易发生晶粒长大,若毛坯的晶粒尺寸控制不当,可能导致齿圈性能不均。因此,在选择毛坯时,需结合材料的热处理工艺参数,有助于毛坯在后续热处理过程中能够获得均匀的组织与性能。
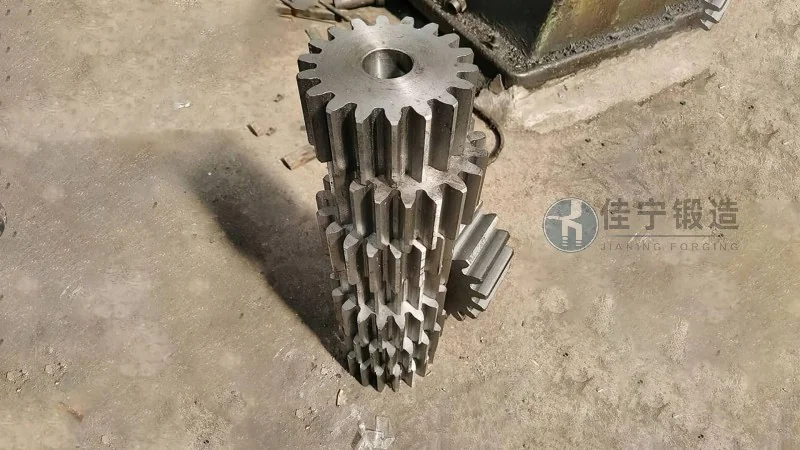
铝合金齿圈的加工工艺主要包括锻造、铸造、机械加工等,不同工艺对毛坯的形式与尺寸要求差异显著。对于大型齿圈,热锻毛坯因其致密的组织结构、较高的强度与耐磨性,成为首选。热锻毛坯通过高温锻造,能够消除铸锭的内部缺陷,提高材料的致密度,从而提升齿圈的疲劳寿命。对于中小型齿圈,温锻或冷锻工艺则更为常见,温锻毛坯通常采用预成形工艺,通过多道次锻造获得接近最终形状的毛坯,减少后续切削加工量。铸造毛坯则适用于复杂形状的齿圈,但其内部可能存在缩孔、疏松等缺陷,需通过后续热处理或机加工消除。因此,选择毛坯时,需根据齿圈的尺寸、形状及加工工艺,选择合适的毛坯形式,以实现工艺优化与成本降低。

成本控制是企业选择毛坯时不可忽视的因素。铝合金齿圈毛坯的成本受材料牌号、加工工艺、毛坯尺寸等因素影响。例如,较高强度铝合金(如7075)的毛坯成本高于普通铝合金(如6061),但因其优异的性能,可能降低后续的维护成本与更换频率。此外,毛坯的尺寸精度与表面质量也会影响后续加工成本。若毛坯尺寸偏差较大,可能需要额外的机加工工序,增加生产成本。供应链的稳定性同样重要,长期合作的供应商能够提供稳定的质量与及时的供货,避免因毛坯供应中断导致生产停工。因此,企业在选择毛坯时,需综合考虑成本与供应链的平衡,选择性价比高的毛坯供应商,有助于生产过程的连续性与稳定性。
综上所述,选择铝合金齿圈毛坯需综合考虑材料性能、加工工艺、成本控制及供应链稳定性等多方面因素。企业应根据具体的应用需求,明确齿圈的工作条件与性能要求,选择合适的铝合金牌号与毛坯形式。同时,与专业的锻造企业建立长期合作关系,能够获得更良好的服务与技术支持。山西佳宁锻造股份有限公司作为专业的铝合金齿圈毛坯制造商,拥有较好的锻造设备与丰富的生产经验,能够根据客户需求提供定制化的毛坯解决方案。公司地址位于山西忻州,联系人薛经理,联系电话为176-9623-6479,欢迎广大客户咨询合作,共同提升铝合金齿圈产品的性能与竞争力。
服务热线
微信咨询
回到顶部


