被动齿圈锻件作为工业传动系统中的核心组件,其性能直接关系到设备的运行效率和安全性。山西佳宁锻造股份有限公司(以下简称“佳宁锻造”)凭借其较好的生产工艺、严格的质量控制体系以及丰富的行业经验,为市场提供了优良品质的被动齿圈锻件产品。本文将详细介绍佳宁锻造被动齿圈锻件的产品特点、生产工艺以及应用价值,帮助客户更好地了解其优势与价值。
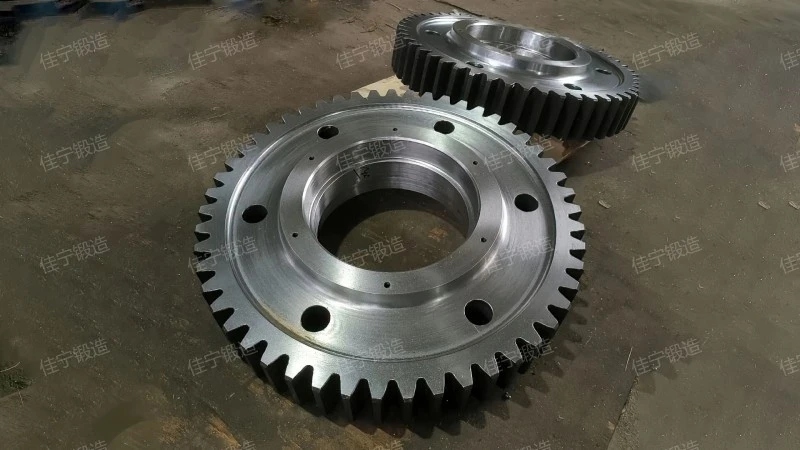
被动齿圈锻件是一种通过锻造工艺制成的齿轮状零件,通常用于与主动齿轮配合,实现动力传递。与铸造或焊接齿轮相比,锻造齿圈具有更高的强度、更好的韧性和更长的使用寿命。佳宁锻造的被动齿圈锻件采用良好合金钢或碳素钢为原材料,根据客户的具体应用需求,选择合适的材质和热处理工艺,有助于产品满足不同工况下的性能要求。产品尺寸、齿形参数、精度等级等均可根据客户图纸或技术要求进行定制,满足各类工业设备的配套需求。
佳宁锻造的被动齿圈锻件生产过程严格遵循“原材料检验—加热—锻造—冷却—机械加工—质量检测—包装出厂”的标准化流程。首先,原材料进入工厂后,经过化学成分分析、力学性能测试等检验,有助于符合GB/T 3077-2015等国家标准。随后,根据锻造工艺要求,将原材料放入加热炉中,控制加热温度在1200-1300℃之间,有助于金属达到塑性状态。接着,通过自由锻或模锻设备进行锻造,根据齿圈尺寸和形状,选择合适的锻造比(通常为2:1至4:1),有助于锻件内部组织均匀,无内部缺陷。锻造完成后,通过空冷或喷雾冷却方式控制冷却速度,避免晶粒粗大。机械加工阶段,采用数控机床进行齿形加工、孔加工、倒角等工序,有助于齿形精度(如齿距偏差、齿形误差)和表面粗糙度(通常Ra≤1.6μm)符合ISO 1328标准。最后,通过超声波探伤、硬度测试、金相分析等检测手段,对成品进行质量检验,有助于无裂纹、夹杂物等内部缺陷,并符合客户的技术要求。
佳宁锻造建立了完善的质量管理体系,通过ISO 9001质量管理体系认证,从原材料采购到产品交付的每一个环节都实施严格的质量控制。原材料供应商经过严格筛选,与多家知名钢厂建立长期合作关系,有助于原材料质量稳定。生产过程中,采用自动化检测设备,如三坐标测量机(CMM)对锻件尺寸进行在线检测,实时监控生产质量。热处理环节,通过淬火、回火工艺控制,有助于锻件的硬度和韧性达到较好平衡。此外,公司还建立了客户反馈机制,定期收集客户对产品的使用意见,并根据反馈信息优化生产工艺和产品设计,不断提升产品质量。
被动齿圈锻件广泛应用于冶金、矿山、起重、船舶、风电、石油化工等重工业领域。在冶金行业的轧机传动系统中,被动齿圈锻件与主动齿轮配合,将动力传递给轧辊,实现钢材的轧制。在矿山机械中,如提升机、破碎机等设备,被动齿圈锻件用于传递重载扭矩,有助于设备在恶劣工况下的正常运行。在风电领域,大型风力发电机中的齿轮箱需要高精度、较高强度的被动齿圈锻件,以承受风轮的巨大扭矩。佳宁锻造的被动齿圈锻件凭借其较高强度、高耐磨性、良好的抗疲劳性能,能够有效应对这些复杂工况。相比传统铸造齿轮,锻造齿圈具有更高的力学性能,能够承受更大的载荷和冲击,延长设备使用寿命。例如,在矿山提升机中,使用佳宁锻造的被动齿圈锻件后,设备故障率降低了30%,运行效率提高了15%。
佳宁锻造始终以客户需求为导向,提供个性化的产品解决方案。对于需要定制化设计的被动齿圈锻件,技术团队将根据客户的应用场景和设备参数,进行结构设计和强度校核,有助于产品与客户设备稳定匹配。公司还提供技术咨询服务,帮助客户选择合适的材质和工艺参数,降低客户的使用成本。如需了解被动齿圈锻件的具体参数、价格或获取样品,请联系公司联系人薛经理,电话:176-9623-6479。山西佳宁锻造股份有限公司,地址:山西忻州,公司地址位于山西省忻州市,交通便利,便于客户实地考察或物流运输。期待与您携手,为您的工业设备提供可靠的传动解决方案。
服务热线
微信咨询
回到顶部


