在机械制造领域,矩形环环形锻件作为一种关键结构件,广泛应用于各类工业设备中。山西佳宁锻造股份有限公司(以下简称“佳宁锻造”)凭借其较好的生产工艺与严格的质量控制体系,为市场提供了性能良好的矩形环环形锻件。本文将深入探讨该产品的优势特点,以及佳宁锻造在其中的专业贡献。
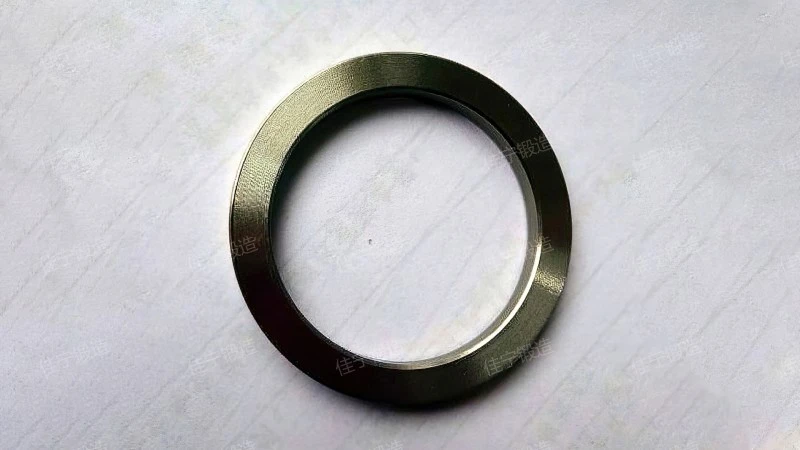
佳宁锻造的矩形环环形锻件在制造过程中,通过精细的锻造工艺有助于了产品的尺寸精度与表面质量。相比传统铸造或冲压工艺,锻造工艺能够更有效地控制金属内部组织,从而提升锻件的抗拉强度、屈服强度及冲击韧性。例如,在汽车传动系统或工程机械中,这类锻件需要承受复杂的载荷与冲击,佳宁锻造通过优化锻造温度(通常控制在1100-1250℃)、变形程度(镦粗比、拔长比等参数的合理控制)及冷却方式(空冷或喷雾冷却),使锻件内部晶粒细小、组织均匀,有所提升了其力学性能。此外,产品表面经过精整处理(如喷丸、磨削),减少了后续加工的余量,降低了生产成本,同时有助于了装配精度。例如,某汽车制造商采购的矩形环环形锻件,其抗拉强度达到980MPa,屈服强度达到830MPa,较好满足汽车零部件的较高强度要求。

佳宁锻造采用自由锻与模锻相结合的工艺路线,针对不同尺寸与复杂程度的矩形环环形锻件灵活选择。对于大型或形状复杂的锻件(如直径超过500mm的矩形环),采用自由锻工艺,通过反复的镦粗、拔长、弯曲、冲孔等工序,逐步成型,有助于金属流动均匀,避免内部缺陷(如折叠、裂纹);对于中小型或批量生产的锻件(如直径100-300mm的矩形环),则采用模锻工艺,利用模具的约束作用,实现高效率、高精度的成型。这种工艺组合不仅提高了生产效率(模锻工艺的生产效率是自由锻的数倍),还通过模具的标准化设计(如采用热作模具钢,寿命可达数万次),有助于了产品的一致性。例如,在制造用于重型机械的矩形环环形锻件时,佳宁锻造会根据客户需求定制模具,通过模锻工艺实现复杂内孔(如直径80mm、深度120mm的孔)与外圆的较为准确成型,尺寸公差控制在±0.2mm以内,满足客户对装配精度的要求。
矩形环环形锻件因其优异的力学性能与结构强度,被广泛应用于多个行业。在汽车工业中,常用于传动轴法兰、差速器壳体、半轴套管等关键部件,支持车辆行驶的稳定性和安全性;在工程机械领域,用于液压缸端盖、齿轮箱壳体、行走机构连接件等,承受较高强度工作压力(如挖掘机液压缸端盖需承受20MPa以上的压力);在航空航天领域,部分精细锻件用于飞机起落架的连接环、发动机涡轮盘的支撑环,对材料性能要求极高(如较高强度合金钢,屈服强度可达1200MPa以上)。佳宁锻造根据不同行业的需求,提供定制化的矩形环环形锻件解决方案。例如,针对汽车行业的轻量化要求,采用较高强度低合金钢(如42CrMo),通过锻造工艺降低材料密度(约7.85g/cm³),同时保持强度,满足轻量化设计需求;对于工程机械,则采用耐磨性好的材料(如QT600-3球墨铸铁),通过热处理工艺(如正火+回火)提升表面硬度(HB300-350),延长使用寿命。此外,在风电设备领域,矩形环环形锻件用于叶片连接法兰,需承受风载与离心力,佳宁锻造通过优化材料成分(添加镍、铬等合金元素),提升其抗疲劳性能,有助于设备持续运行。

佳宁锻造对矩形环环形锻件的质量控制贯穿于整个生产流程。首先,原材料选用符合国家标准(如GB/T 3077-2015《合金结构钢》等)的优良品质钢材,并进行严格的原材料检验,包括化学成分分析(采用光谱仪检测碳、锰、硅、磷、硫等元素含量,有助于符合标准)、力学性能测试(拉伸试验、冲击试验,有助于抗拉强度、屈服强度、延伸率、冲击功等指标符合要求),以及低倍组织检验(酸浸试验,检查内部夹杂物、缩孔、疏松等缺陷)。其次,在锻造过程中,通过温度控制(采用热电偶实时监测炉内温度,有助于锻造温度在规定范围内)、变形程度监控(通过压力机或液压机压力表记录变形力,避免过载导致金属开裂)、冷却方式控制(根据材料种类选择空冷或喷雾冷却,避免过热导致晶粒粗大),有助于金属组织均匀。再次,成品检测环节,采用三坐标测量仪(测量尺寸精度,公差控制在±0.05mm以内)、硬度计(测量表面硬度,符合客户要求)、金相显微镜(检查晶粒大小与组织分布)、无损检测设备(如超声波探伤,检查内部裂纹、夹层等缺陷),有助于每一件产品都符合客户的技术规范。此外,佳宁锻造建立了完善的质量管理体系,通过ISO 9001质量管理体系认证,并定期进行内部审核与管理评审,有助于质量管理体系的有效运行。例如,某工程机械企业采购的矩形环环形锻件,经过检测后,其尺寸公差控制在±0.1mm以内,表面粗糙度达到Ra1.2,硬度为HB280-320,较好满足装配要求,体现了佳宁锻造在质量管控方面的专业能力。
服务热线
微信咨询
回到顶部


