在船舶制造与海洋工程领域,环环形锻件作为关键结构件,其性能直接关系到船舶的安全航行与长期服役寿命。山西佳宁锻造股份有限公司(以下简称“佳宁锻造”)作为国内知名的锻件制造商,专注于优良品质船用环环形锻件的生产与研发,凭借较好的生产工艺与严格的质量控制体系,为船舶行业提供了可靠的核心部件支持。环环形锻件通常用于船舶主轴、推力轴等关键传动部件,是连接发动机与螺旋桨的重要纽带,承受着巨大的扭矩与轴向力,其强度、精度与耐久性直接决定了船舶的动力传递效率与运行可靠性。
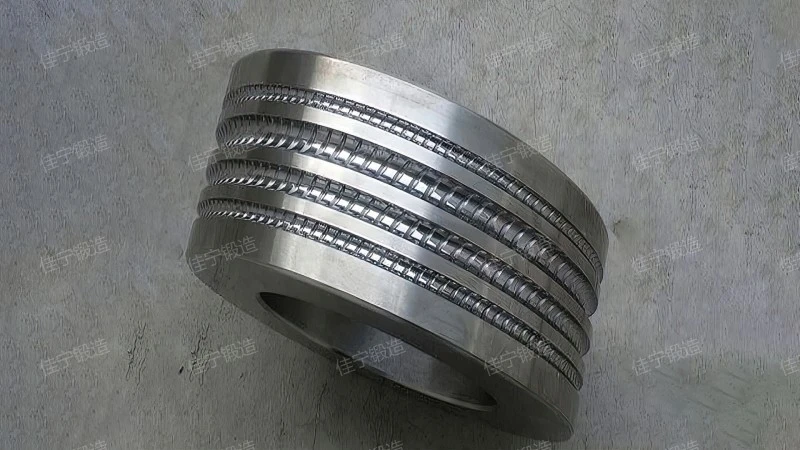
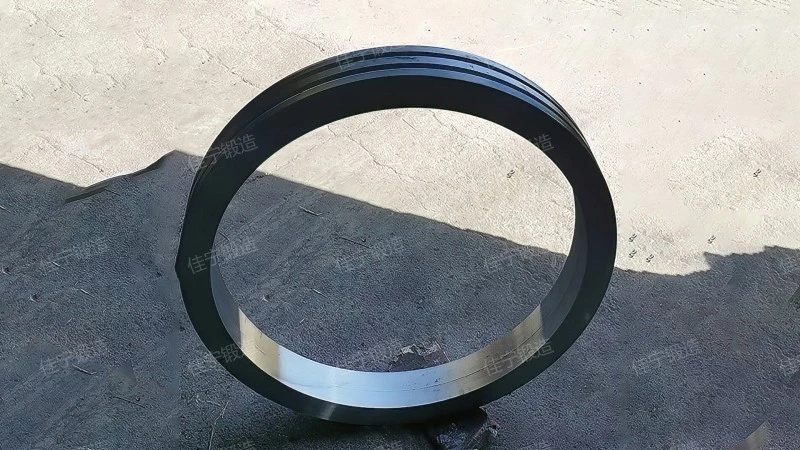
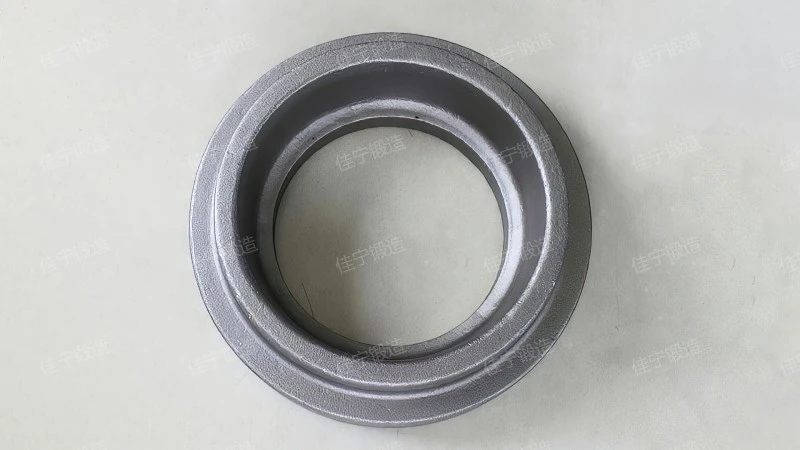
佳宁锻造的船用环环形锻件在设计与制造上充分考量了船舶运行环境的高要求,通过优化材料配比与热处理工艺,实现了优异的力学性能。例如,在抗拉强度、屈服强度及冲击韧性方面均达到或超过行业标准,能够有效应对船舶在复杂海况下的动态载荷与疲劳应力。具体来说,公司采用42CrMo等较高强度船用钢作为主要原料,通过调质处理使锻件获得良好的综合力学性能,抗拉强度通常在980-1080MPa之间,屈服强度在830-930MPa左右,冲击吸收功(V型缺口)不低于40J,满足船舶行业对较高强度结构件的严苛要求。此外,锻件表面经过精细加工与防腐处理,不仅有助于了尺寸精度(通常公差控制在±0.1mm以内),还增强了耐海水腐蚀能力,延长了部件使用寿命。这种综合性能的提升,使得环环形锻件在船舶主轴、推力轴等关键传动部件中表现出色,有助于了动力传递的稳定与高效。例如,在大型油轮的主轴应用中,佳宁锻造的环环形锻件通过优化结构设计,减少了应力集中区域,使主轴的疲劳寿命提高了约30%,有效降低了维修成本与停航风险。
佳宁锻造采用较好的自由锻或模锻工艺生产环环形锻件,根据客户需求与锻件尺寸选择合适的锻造方法。对于大型环环形锻件(直径超过800mm,长度超过2000mm),采用自由锻工艺,通过多道次镦粗、拔长与弯曲等工序,逐步形成环状结构,有助于金属组织均匀,避免内部缺陷。例如,生产直径1000mm的环环形锻件时,需经过至少8道次镦粗与弯曲,每道次后进行中间热处理,消除内应力。对于中小型或复杂结构锻件(如带键槽、油孔的锻件),则采用精细模锻,利用模具较为准确控制锻件形状与尺寸,减少后续机加工量。热处理方面,公司配备有较好的淬火、回火设备,根据不同钢材的特性制定个性化热处理工艺。对于42CrMo钢,采用“加热-保温-淬火-回火”工艺,加热温度控制在840-870℃,保温时间根据锻件尺寸调整(通常为30-60分钟),淬火介质为油,回火温度为600℃,保温2小时,以获得回火索氏体组织,优化强度与韧性。此外,所有锻件均经过无损检测(如超声波探伤、磁粉检测),有助于内部无夹杂物、裂纹等缺陷。超声波探伤采用2.5MHz探头,检测灵敏度设置为DAC-6dB,对锻件壁厚方向进行全面扫描,缺陷指示长度超过1.5mm的需进行返修;磁粉检测则用于检测表面及近表面缺陷,通过施加磁粉与观察磁痕来判断,有助于表面质量符合要求。这些工艺与检测手段的严格把控,使得佳宁锻造的环环形锻件质量稳定,符合国际船级社(如CCS、DNV-GL)的检测标准。
服务热线
微信咨询
回到顶部


