油压缸端盖作为液压系统中的关键部件,其性能直接关系到液压缸的密封效果、承压能力和整体使用寿命。在众多油压缸端盖锻件厂家中,如何较为准确选择既能满足技术要求又能支持质量的合作伙伴,成为设备制造商和液压系统用户的重要课题。本文将结合行业实践与专业经验,从核心功能、工艺质量、细节考量及合作服务等多个维度,为您解析选择油压缸端盖锻件厂家的关键要点。
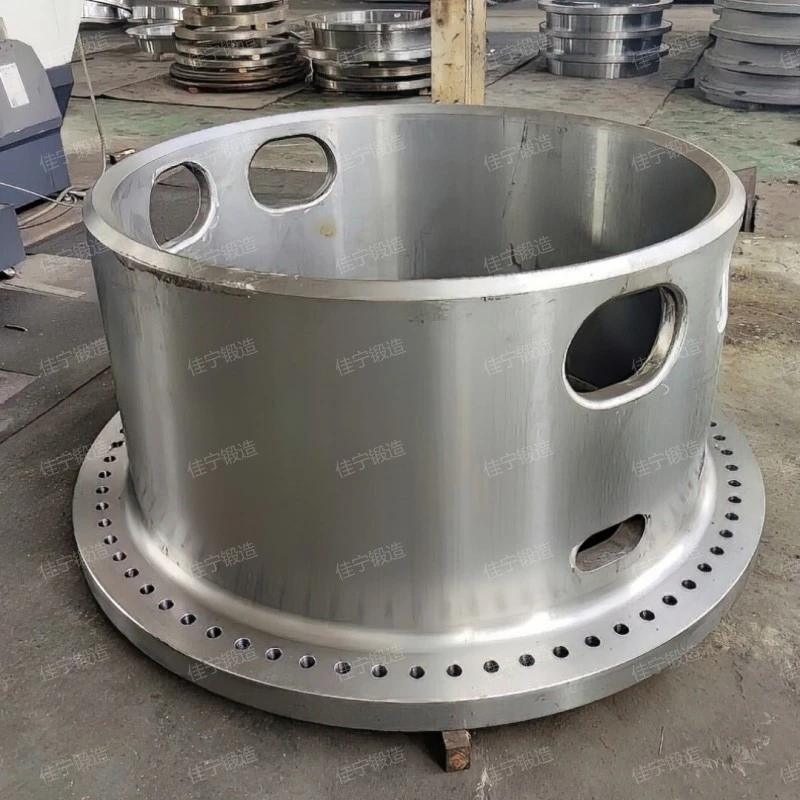
油压缸端盖的主要作用是连接活塞杆与缸筒,承受液压系统的工作压力,并配合密封圈实现密封。因此,在选择端盖锻件时,需重点关注以下关键参数:首先,端盖的强度与刚度需匹配系统工作压力,通常需通过有限元分析(FEA)验证其结构合理性,有助于在最大工作压力下不会发生塑性变形或应力集中;其次,密封面精度直接影响密封效果,需有助于端盖与密封圈接触面的平面度(通常≤0.02mm)、粗糙度(Ra≤0.8μm),以减少泄漏风险;再者,材料选择需考虑工作环境,如高温(超过120℃)、腐蚀性介质(如酸、碱),应选用耐热、耐腐蚀的合金钢或不锈钢;最后,制造工艺的稳定性,如锻造比(变形程度)、热处理工艺,决定了锻件内部组织均匀性和力学性能一致性,直接影响端盖的疲劳寿命。
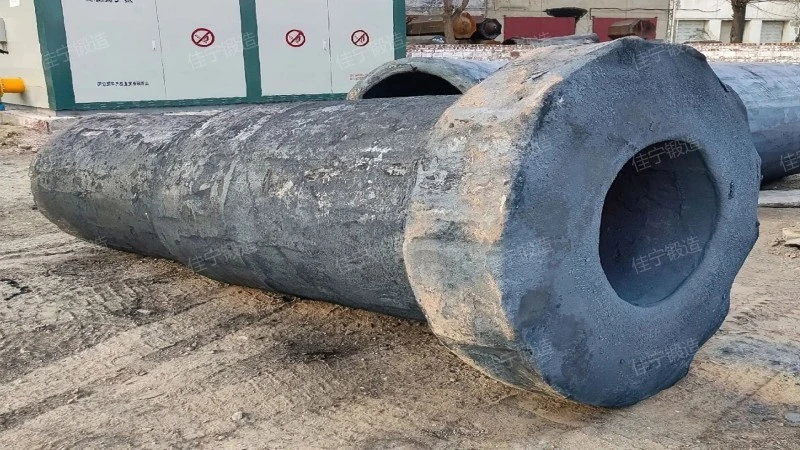
山西佳宁锻造股份有限公司,位于山西忻州,专注于油压缸端盖等液压锻件的研发与生产,拥有十余年行业经验。公司采用较好的模锻工艺,结合等温锻造技术,有效控制锻件内部晶粒尺寸(通常≤5μm),减少内应力,提升疲劳寿命。在质量控制方面,佳宁锻造建立了完善的全流程检测体系:原材料进厂时,通过光谱分析、拉伸试验等检测化学成分与力学性能,有助于符合GB/T 3077-2015等标准;锻造过程中,采用超声波探伤、X光检测等手段,实时监控锻件内部缺陷(如夹杂物、裂纹);成品端盖则进行密封性试验(如保压测试)、压力测试(如1.5倍工作压力下无泄漏),验证其承压能力与密封效果。例如,针对45#钢端盖,公司通过优化锻造比(如8:1),使锻件抗拉强度达到600MPa以上,满足高压系统(如20MPa以上)的需求;对于不锈钢端盖,采用固溶处理工艺,有助于晶粒细化,提高耐腐蚀性。

不同工况下,油压缸端盖的材料选择差异显著。对于普通液压系统(工作压力≤16MPa),45#钢或40Cr钢足以满足强度要求,成本较低;若系统工作压力超过20MPa,需选用合金钢,如30CrMo,或不锈钢(如1Cr18Ni9Ti),以应对高温、腐蚀环境。表面处理方面,佳宁锻造提供喷砂、抛光、镀锌等工艺,其中喷砂处理能去除锻件表面氧化皮,提高粗糙度(Ra≈6.3μm),增强密封圈与端盖的粘附力;抛光则适用于需要高精度密封的场合(如伺服液压缸端盖),能降低密封面的摩擦系数(约0.1),减少泄漏。针对特殊环境,公司还可提供阳极氧化(铝材)、磷化(钢铁)等防腐蚀处理,延长端盖使用寿命。例如,某化工企业因设备需在强酸环境中运行,选择佳宁锻造的不锈钢端盖并采用阳极氧化处理,使端盖腐蚀速率降低90%,运行周期延长3倍。
佳宁锻造不仅提供标准规格的油压缸端盖,更注重与客户的深度合作。客户可根据自身设备图纸,提供端盖的详细尺寸(如缸径、端盖厚度、密封面直径)、材料要求及性能指标(如抗拉强度、屈服强度),公司技术团队将进行工艺可行性分析,并提供样品试制。试制阶段,通过压力测试(如0.5倍、1倍、1.5倍工作压力)、密封性检测(如泄漏量≤0.01mL/min),验证样品性能,有助于符合客户需求。批量生产时,公司采用柔性生产线,根据订单量调整生产节奏(如小批量订单采用单件流生产,大批量订单采用自动化生产线),有助于交货周期(通常为15-30天)。长期合作中,佳宁锻造提供技术支持,如定期回访,检查端盖使用情况,针对设备运行中的问题(如密封失效、端盖变形),提供解决方案(如优化端盖结构、更换密封圈)。例如,某工程机械制造商因原端盖密封失效导致设备故障率上升,与佳宁锻造合作后,通过更换为合金钢端盖并优化密封面处理,使系统泄漏率降低80%,设备故障率下降50%,生产效率提升15%。

若您正在寻找可靠的油压缸端盖锻件厂家,山西佳宁锻造股份有限公司是可作为选择。公司地址位于山西忻州,由薛经理负责客户联络,联系电话为176-9623-6479。您可通过电话与薛经理沟通,提供设备参数或图纸,获取定制化端盖方案。公司承诺,所有产品均经过严格检测,符合国家标准(如GB/T 3830-2008《液压缸端盖》),并可根据客户需求提供材质证明、检测报告。选择佳宁锻造,意味着选择优良品质、可靠性能的油压缸端盖,为您的液压系统提供坚实支持。无论是标准规格还是特殊定制,佳宁锻造均能提供专业、高效的服务,助力您提升设备性能与运行效率。
服务热线
微信咨询
回到顶部


