在风力发电设备中,风电齿圈锻件扮演着至关重要的角色,它是风力发电机主轴与轮毂连接的关键部件,直接关系到整个发电系统的运行效率和安全性。那么,风电齿圈锻件究竟是什么?它又具备哪些技术特性与生产要求?本文将为您详细解析。

风电齿圈锻件,简称为风电齿圈,属于风力发电机核心传动部件中的大型锻件,主要用于连接风力发电机的主轴与轮毂,通过其精细的齿形结构,实现扭矩的传递与旋转运动的协调。在风力发电过程中,风力通过叶片转化为机械能,最终由主轴传递至齿轮箱,再通过齿轮传动带动发电机发电。而风电齿圈作为主轴与轮毂的连接纽带,其尺寸精度、齿形精度以及力学性能直接决定了整个传动系统的可靠性与寿命。通常,风电齿圈锻件属于大型、高精度、较高强度锻件,其设计需要满足风电设备的高转速、大扭矩、长寿命运行要求,是风电设备制造中的关键基础件。
风电齿圈锻件的技术参数与性能指标是其质量的核心体现,通常需要满足以下关键要求:首先,材料选择方面,主流采用42CrMo、34CrNiMo等较高强度合金钢,这些材料具有优异的力学性能,能够承受风电设备运行中的高应力、高转速环境。其次,尺寸精度与齿形精度要求极高,通常齿圈的内孔、外圆、齿顶圆等尺寸需控制在微米级范围内,齿形精度(如齿距、齿厚、齿高等)需符合GB/T 10095等齿轮精度标准,以有助于传动过程中的啮合平稳性。再者,力学性能方面,锻件需具备高抗拉强度、高屈服强度以及良好的冲击韧性,通常抗拉强度需达到900-1200MPa,屈服强度达到750-1000MPa,冲击功(V型缺口)需大于30J,以应对风电设备运行中的冲击载荷。此外,锻件的表面质量要求严格,需无裂纹、夹渣、折叠等缺陷,表面粗糙度需控制在Ra1.6-3.2μm范围内,有助于与轮毂、主轴的连接可靠性。
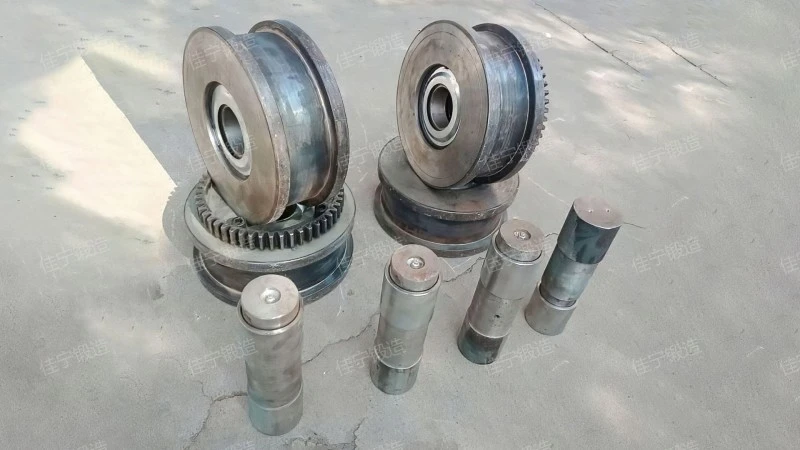
风电齿圈锻件的生产需要经过一系列精细的工艺流程,佳宁锻造作为专业的风电锻件制造商,其生产流程主要包括:原材料准备、自由锻(或模锻)成型、热处理、机加工、检测等环节。其中,自由锻成型是关键步骤,通过大型自由锻锤(如5吨、10吨级)对原材料进行反复锻打,使金属组织更致密,消除内部缺陷。模锻则用于批量生产,通过模具对金属进行成型,提高生产效率与尺寸一致性。热处理环节包括正火、回火等工序,目的是调整锻件的金相组织,消除内应力,提高力学性能。机加工环节则通过数控车床、铣床等设备,对锻件进行内孔、外圆、齿形等加工,有助于尺寸精度与齿形精度。检测环节则采用超声波探伤、硬度测试、金相分析、尺寸检测等手段,有助于锻件符合设计要求与国家标准(如GB/T 18254《大型锻件》)。例如,对于大型风电齿圈锻件(直径可达数米,重量可达数十吨),佳宁锻造采用较好的锻造设备与工艺控制,有助于每一件产品都达到高精度、较高强度、可靠性能的标准。

佳宁锻造对风电齿圈锻件的质量控制极为严格,建立了完善的质量管理体系,从原材料进厂到成品出厂,每一个环节都进行严格监控。首先,原材料进厂需进行化学成分分析、低倍组织检验等,有助于原材料符合GB/T 3077等标准。其次,在锻造过程中,通过温度控制、锻打次数控制等手段,避免过热、过烧等缺陷。热处理环节则通过温度曲线控制,有助于组织均匀。机加工过程中,采用三坐标测量仪等设备对尺寸与齿形进行实时检测,有助于精度。此外,佳宁锻造还建立了客户反馈机制,对交付的锻件进行跟踪,收集用户使用数据,不断优化生产工艺,提升产品质量。通过这些措施,佳宁锻造的风电齿圈锻件能够满足国内外风电设备制造商的严苛要求,获得客户的广泛认可。
风电齿圈锻件广泛应用于陆上和海上风电设备中,是大型风力发电机不可或缺的核心部件。随着全球对可再生能源的重视,风电行业快速发展,对风电齿圈锻件的需求持续增长。佳宁锻造作为国内风电锻件领域的具有通常市场经验,凭借其较好的技术、良好的产品和良好的服务,在市场上占据了重要地位。无论是陆上大型风电设备(如1.5MW、2.0MW、3.0MW等级),还是海上风电设备(如5MW、6MW等级),都需要优良品质的风电齿圈锻件。佳宁锻造的产品已应用于多个国内外知名风电设备制造商的设备中,为风电行业的可持续发展提供了可靠的基础支持。
服务热线
微信咨询
回到顶部


