山西佳宁锻造股份有限公司,简称“佳宁锻造”,坐落于山西省忻州市,是一家专注于优良品质金属锻造产品研发与生产的企业。公司致力于为客户提供可靠、耐用且性价比高的碳钢齿圈毛坯解决方案。如果您对碳钢齿圈毛坯感兴趣,或需要了解产品详情,请联系我们,电话:176-9623-6479,联系人:薛经理。

碳钢齿圈毛坯是齿轮制造过程中的关键基础部件,属于锻造产品范畴。它通常由良好碳素钢通过精细锻造工艺制成,作为齿轮的原始形态,为后续的齿形加工、热处理等工序奠定基础。作为机械传动系统中的重要组成部分,碳钢齿圈毛坯直接决定了齿轮的最终性能和使用寿命。佳宁锻造生产的碳钢齿圈毛坯严格遵循国家标准,有助于每一件产品都具备良好的力学性能和加工精度。
佳宁锻造采用的碳钢齿圈毛坯主要基于碳素结构钢或良好碳素钢,这类钢材具有强度高、韧性好、价格适中等显著特点。碳钢中的碳含量通常在0.1%至0.6%之间,通过调整碳含量可以较为准确控制材料的硬度和强度。例如,低碳钢(碳含量低于0.25%)具备优异的塑性和韧性,能够有效承受冲击载荷;中碳钢(碳含量0.25%至0.6%)则兼顾了强度与韧性,广泛应用于各种机械传动设备。碳钢齿圈毛坯经过锻造后,内部组织更加致密,晶粒细化,从而有所提高了材料的强度、耐磨性和抗疲劳性能,有助于其在长期使用中不易变形或失效。此外,碳钢的加工性能良好,便于后续的切削加工和热处理工序,降低了生产成本。
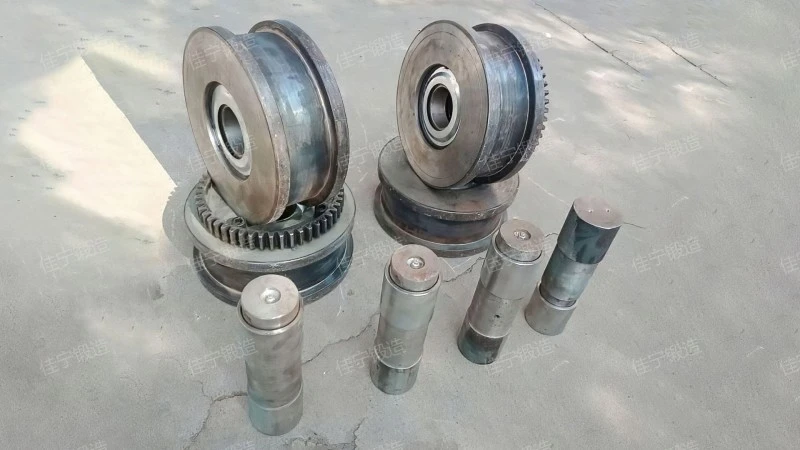
碳钢齿圈毛坯的制造工艺复杂且精细,通常包括原材料准备、开坯、预锻、终锻、热处理和精加工等关键步骤。首先,原材料需经过严格检验,有助于化学成分和力学性能符合国家标准(如GB/T 3077-2015)。开坯工序是将钢锭或钢坯加热至锻造温度(通常在1100℃至1250℃之间),通过镦粗、拔长等操作将坯料初步成型,为后续的齿形预成形做准备。预锻工序是对坯料进行初步的齿形预成形,减少终锻时的变形量,避免材料过度流动导致缺陷。终锻工序是在压力机或锤上完成齿圈的最终成型,有助于齿形尺寸、齿距和齿厚等参数符合设计图纸要求。随后,进行热处理,如正火处理以提高材料的均匀性和力学性能,或调质处理以获得更好的综合力学性能。热处理后的硬度、金相组织等指标均需符合设计要求。最后,通过车削、磨削等精加工工序去除表面氧化皮,修正齿形误差,得到合格的碳钢齿圈毛坯。佳宁锻造采用较好的热模锻压力机,有助于每一道工序都较为准确可控,从而生产出高质量的碳钢齿圈毛坯。
碳钢齿圈毛坯广泛应用于各种需要机械传动的设备中,其应用场景广泛且至关重要。在工业领域,常用于减速机、齿轮箱、传动轴等部件,为设备提供动力传递和速度转换功能;在农业机械中,用于拖拉机、收割机等设备的传动系统,承受较大的扭矩和冲击载荷;在建筑机械中,如起重机、挖掘机的齿轮传动部分,有助于设备的较高效率运行;此外,在汽车工业中,部分轻载或中载齿轮也采用碳钢齿圈毛坯,用于变速箱或差速器等部件。这些应用场景均要求齿圈毛坯具备足够的强度、耐磨性和尺寸稳定性,以适应不同工况下的长期使用需求。例如,某工业减速机厂商选用佳宁锻造的碳钢齿圈毛坯,经过热处理后,齿轮传动效率提升15%,使用寿命延长20%,充分体现了碳钢齿圈毛坯的优越性能。
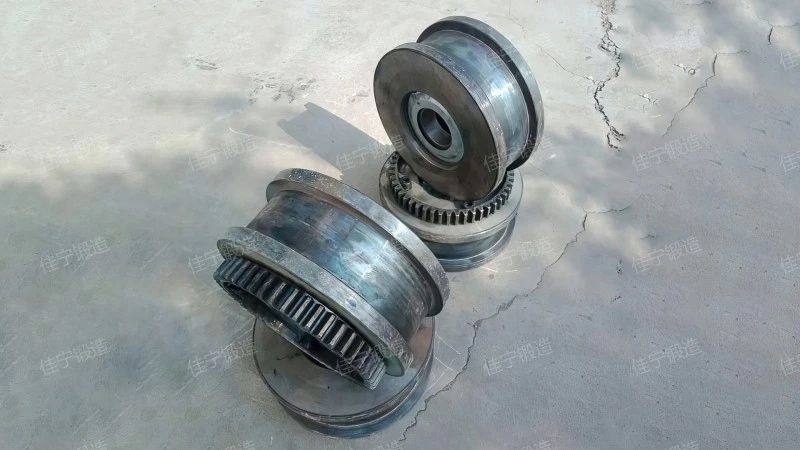
佳宁锻造对碳钢齿圈毛坯的质量控制严格,从原材料到成品均经过多道检验。首先,原材料需通过化学成分分析、力学性能测试,有助于符合国家标准。在锻造过程中,通过温度控制、锻造比控制等手段,有助于内部组织均匀,避免缺陷。热处理后的硬度、金相组织等指标均需符合设计要求。碳钢齿圈毛坯相比其他材质(如合金钢)具有显著的成本优势,同时具备良好的加工性能,便于后续的齿形加工。此外,碳钢的耐磨性和抗疲劳性能良好,能够承受长期的高应力循环,减少设备维护成本。这些优势使得碳钢齿圈毛坯在众多工业领域中得到广泛应用,成为机械传动系统的可靠基础。佳宁锻造凭借较好的生产设备和严格的质量管理体系,有助于每一件碳钢齿圈毛坯都符合客户需求,助力客户提升设备性能和降低运营成本。
选择合适的碳钢齿圈毛坯需要综合考虑多个因素,主要包括工作载荷、转速、传动比以及使用环境等。首先,根据设备的负载情况选择合适的钢材牌号,例如高负载、高冲击的工况应选择中碳钢或高碳钢;对于轻载或低冲击的工况,低碳钢可能更合适。其次,考虑齿圈的工作温度,若在高温环境下工作,可能需要选择耐热碳钢。此外,齿圈的尺寸和精度要求也需根据设备设计图纸确定,有助于与后续的装配部件匹配。在实际选择中,建议与制造商沟通,提供具体的使用工况参数,以便制造商根据需求定制合适的碳钢齿圈毛坯。佳宁锻造可根据客户需求提供定制化服务,从原材料选择到最终加工,全程跟踪,有助于产品符合客户要求。例如,某客户需要用于重载起重机的齿圈毛坯,佳宁锻造根据其工况参数,推荐了45号碳钢,经过调质处理后,硬度达到HRC 30-35,较好满足使用要求。
服务热线
微信咨询
回到顶部


