风电齿圈作为风力发电机组中关键的传动部件,其毛坯的制造质量直接关系到整机的运行效率和寿命。山西佳宁锻造股份有限公司(以下简称“佳宁锻造”)凭借在锻造领域的深厚积累,为风电行业提供了优良品质的齿圈毛坯解决方案。本文将系统介绍风电齿圈毛坯的产品特点、技术优势以及应用价值,帮助用户全面了解这一核心部件的制造工艺与性能表现。
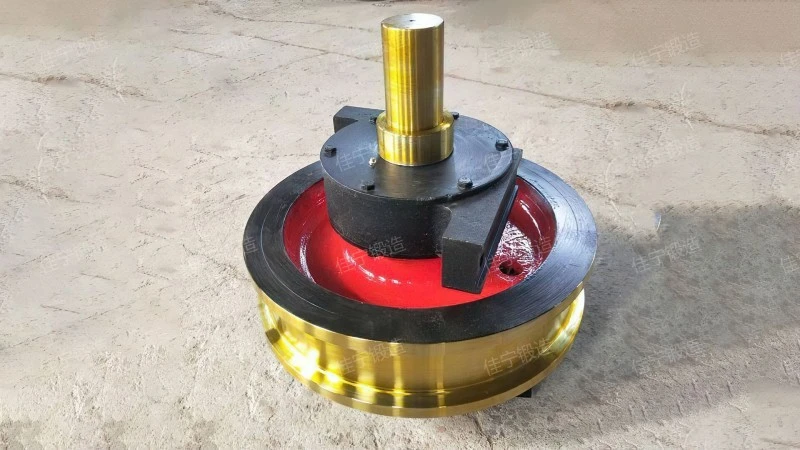
佳宁锻造的风电齿圈毛坯在设计和制造过程中,始终以“高精度、较高强度、可靠性能”为核心目标。通过较好的锻造工艺与严格的品质控制体系,产品在尺寸精度、表面质量及力学性能上均达到较好。具体而言,我们的齿圈毛坯具备以下应用优势:
首先,在尺寸精度控制方面,佳宁锻造采用高精度数控设备与较好的测量技术,有助于毛坯的内外径、齿形参数等关键尺寸与设计图纸充分吻合,误差控制在极小范围内。这种较为准确的尺寸控制为后续机加工工序提供了坚实基础,有效减少加工余量,提升生产效率。其次,在力学性能方面,通过合理的材料选择与热处理工艺,齿圈毛坯具备优异的强度、韧性和耐磨性,能够承受风电机组运行中产生的巨大扭矩和冲击载荷,支持设备持续运行。此外,佳宁锻造还注重表面质量处理,通过抛光、喷丸等工艺,降低表面粗糙度,减少应力集中,进一步提升了产品的抗疲劳性能。
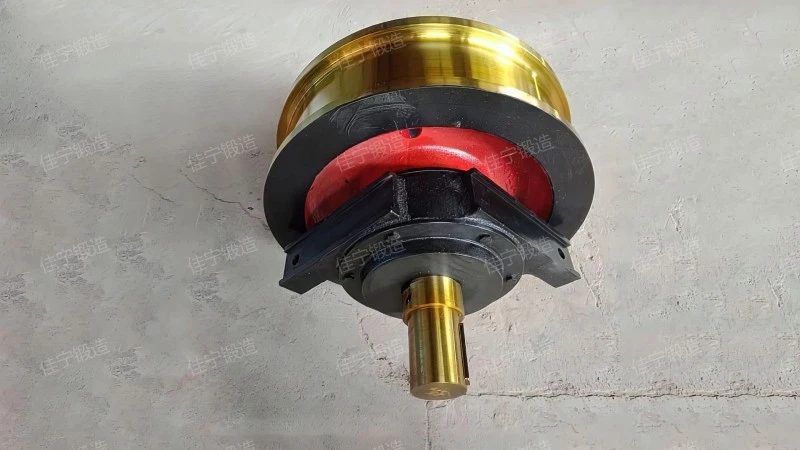
佳宁锻造的风电齿圈毛坯制造过程严格遵循行业规范与公司标准,每一个环节都经过精心控制。首先,原材料选择是基础。我们选用良好低合金结构钢或特殊合金钢,如42CrMo、34CrNiMo等,这些材料具有良好的可锻性和力学性能,为后续加工奠定材料基础。其次,锻造工艺是核心。根据齿圈尺寸与结构特点,采用自由锻或模锻工艺,通过高温锻造使金属组织细化,消除内部缺陷,提高材料的致密度与强度。例如,对于大型齿圈毛坯,通常采用多向镦粗、拔长等复合锻造工艺,有助于金属流线合理分布,避免内部裂纹。之后,进行热处理工艺,包括正火处理以均匀组织,消除内应力;调质处理以提高综合力学性能,使齿圈毛坯达到理想的强度与韧性平衡。最后,进行精加工与检测,通过车削、磨削等工序完成齿形加工,并通过三坐标测量机、硬度计等设备对关键参数进行检测,有助于产品符合设计要求。

风电齿圈毛坯广泛应用于各类风力发电机组中,特别是大型并网式风机。根据风机的功率等级与结构设计,佳宁锻造提供不同规格的齿圈毛坯,以满足不同客户的需求。例如,对于2兆瓦级风机,齿圈毛坯的直径通常在1.5-2米左右,厚度约200-300毫米;对于3兆瓦及以上大型风机,齿圈尺寸更大,可能达到2.5米以上,厚度也相应增加。这些毛坯在安装后,经过机加工形成较为准确的齿轮齿形,与齿轮箱内的太阳轮啮合,将主轴的旋转动力传递给发电机,驱动发电机组输出电能。在实际应用中,佳宁锻造的齿圈毛坯表现出良好的性能:在额定风速下,传动系统运行平稳,噪音低;在极端工况(如强风、地震)下,齿圈能够承受巨大的冲击载荷,保持结构完整性,支持风机安全使用。此外,由于材料与工艺的优化,齿圈毛坯的寿命显著延长,减少了设备维护与更换的频率,降低了用户的运营成本。

佳宁锻造建立了一套完善的质量支持体系,有助于风电齿圈毛坯从原材料进厂到成品交付的每一个环节都符合质量标准。首先,原材料进厂时,进行严格的化学成分分析、力学性能检测,有助于材料符合GB/T 3077-2015等国家标准。其次,生产过程中,实施过程控制,通过在线检测设备监控锻造温度、变形量等参数,及时调整工艺参数,避免质量波动。热处理环节采用计算机控制的热处理炉,较为准确控制温度与保温时间,有助于组织均匀。成品检测方面,除了常规的尺寸、硬度检测外,还进行无损检测(如超声波探伤),检查内部是否存在夹层、裂纹等缺陷。此外,公司还建立了客户反馈机制,定期收集用户对产品的使用体验,根据反馈信息优化生产工艺,不断提升产品质量。通过这些措施,佳宁锻造的齿圈毛坯质量稳定可靠,赢得了众多风电企业的认可与信赖。
如果您对风电齿圈毛坯有任何需求,或希望了解更多产品信息,欢迎联系山西佳宁锻造股份有限公司的薛经理。他将以专业的知识为您提供产品咨询、技术支持及定制化服务。联系电话:176-9623-6479,地址位于山西忻州。佳宁锻造将继续以优良品质的产品和良好的服务,为风电行业的发展贡献力量,助力绿色能源的普及与应用。
服务热线
微信咨询
回到顶部


