在工业制造领域,刀圈环形锻件作为关键零部件,广泛应用于切削工具、模具、机械传动等场景,其性能直接关系到设备运行效率与使用寿命。然而,面对市场上琳琅满目的刀圈环形锻件产品,如何较为准确选择符合需求的锻件成为许多企业面临的挑战。本文将结合行业实践与专业经验,系统阐述选择刀圈环形锻件的关键考量因素,助力企业做出科学决策。
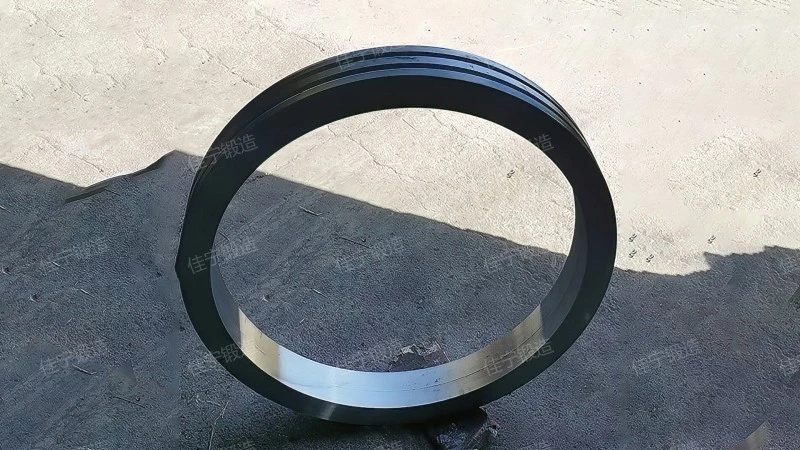

刀圈环形锻件的材料选择是决定其性能的基础。不同工况对材料的硬度、强度、耐磨性及耐腐蚀性要求各异。例如,在重载切削或高磨损环境中,通常需选用合金工具钢(如Cr12MoV、65Nb等),这类材料通过热处理可达到高硬度(通常50-62HRC),并具备良好的抗冲击性能。对于普通切削或低负荷工况,碳素工具钢(如T8A、T10A)则能满足基本需求。此外,若需在腐蚀性环境中使用,可考虑不锈钢或耐腐蚀合金钢。选择时,需结合具体工作温度、接触介质及受力状态,有助于材料性能与实际工况高度匹配。例如,在加工硬质合金或高硬度钢材时,Cr12MoV钢因其良好的淬透性和耐磨性,成为首选;而在加工有色金属或塑料时,T8A钢的韧性则更具优势。材料成分的较为准确控制(如碳、铬、钼等元素含量)直接影响热处理后的组织,因此需与供应商明确化学成分要求,避免因成分偏差导致性能波动。
刀圈环形锻件的尺寸精度直接影响其与配套部件的装配精度及工作稳定性。通常,内径、外径、厚度及圆度等尺寸需根据设备设计参数严格控制。例如,内径尺寸需与刀杆或轴孔较为准确配合,过盈量通常在0.02-0.1mm之间,过大过小都会导致装配松动或卡滞;外径尺寸则关系到刀圈与刀槽的匹配度,偏差超过0.05mm可能导致切削力传递不均,影响加工精度。此外,壁厚均匀性对锻件强度至关重要,壁厚不均会导致应力集中,降低使用寿命。例如,对于直径100mm的刀圈,壁厚偏差应控制在±0.02mm内,以有助于各部位受力均匀。企业在选择时,应明确各尺寸的公差等级(如IT6-IT9级),并要求供应商提供尺寸检测报告(如三坐标测量数据),有助于产品符合设计要求。同时,可要求供应商提供尺寸稳定性测试报告,验证产品在长期使用中的尺寸变化情况。


表面处理与热处理工艺是提升刀圈环形锻件性能的重要手段。通过热处理(如淬火、回火),可改变材料的金相组织,提高硬度与强度;而表面处理(如渗碳、氮化、抛光)则能增强表面耐磨性。例如,渗碳处理可使表面形成高碳层(通常0.5-2mm),提高硬度和耐磨性,适用于高负荷切削;氮化处理则能在表面形成致密的氮化物层(如ε相、γ'相),提升耐腐蚀性,适用于高温或腐蚀性环境。对于需要高精度表面的刀圈,抛光处理可降低表面粗糙度(Ra值通常≤0.4μm),减少切削过程中的摩擦与磨损。选择时,需根据使用环境与性能要求,选择合适的处理工艺,并确认处理后的硬度、表面粗糙度等参数符合标准。例如,若刀圈用于加工不锈钢,氮化处理后的表面硬度可达900HV以上,耐腐蚀性有所提升;若用于高速切削,渗碳处理后的表面硬度可达60HRC以上,耐磨性满足要求。此外,表面处理后的表面质量(如无裂纹、氧化皮)也需检查,以有助于不影响后续使用。
服务热线
微信咨询
回到顶部


