在机械制造领域,筒型盲孔锻件作为一种关键的基础部件,其性能直接影响到整个设备的运行效率和寿命。山西佳宁锻造股份有限公司(以下简称“佳宁锻造”)作为国内知名的锻件制造商,长期专注于筒型盲孔锻件的研发与生产,凭借较好的技术和严格的质量控制体系,为众多行业提供了优良品质的锻件解决方案。本文将详细解析筒型盲孔锻件的特点、工艺流程以及其在实际应用中的优势,帮助客户更好地了解这一产品。
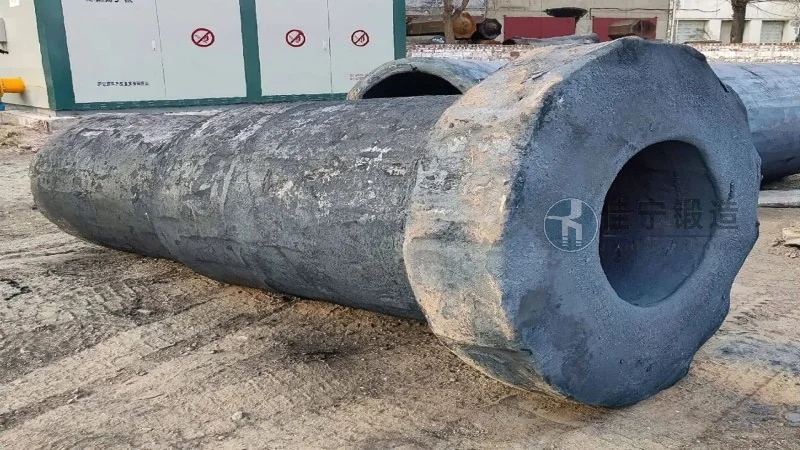
筒型盲孔锻件是指通过锻造工艺加工而成的、具有圆柱形主体并带有盲孔(即内部无通孔的孔)的锻件。其结构通常包括外圆柱面、内盲孔以及可能的端面或法兰结构。与普通圆柱锻件相比,筒型盲孔锻件在内部结构上进行了优化设计,通过控制孔的尺寸和位置,有效改善了零件的应力分布,提高了承载能力。佳宁锻造生产的筒型盲孔锻件主要采用良好合金钢或碳素钢为原材料,根据客户的具体需求,可定制不同尺寸、壁厚和孔径的锻件。
佳宁锻造对筒型盲孔锻件的原材料选择极为严格,所有原材料均来自国内知名钢厂,并经过严格的入库检验。选材时,会根据客户的使用环境、载荷要求以及加工工艺等因素,选择合适的钢种。例如,对于需要较较高强度和良好韧性的应用场景,会选择40Cr、45Mn2等合金结构钢;对于需要耐腐蚀或高温环境的应用,会选择不锈钢或高温合金。原材料在进入锻造工序前,会进行退火或正火处理,以消除内应力,改善组织,有助于后续锻造过程的顺利进行。原材料的质量直接决定了锻件的最终性能,因此佳宁锻造对每批原材料都进行化学成分分析和力学性能测试,有助于符合国家标准(如GB/T 3077-2015等)以及客户的具体技术要求。
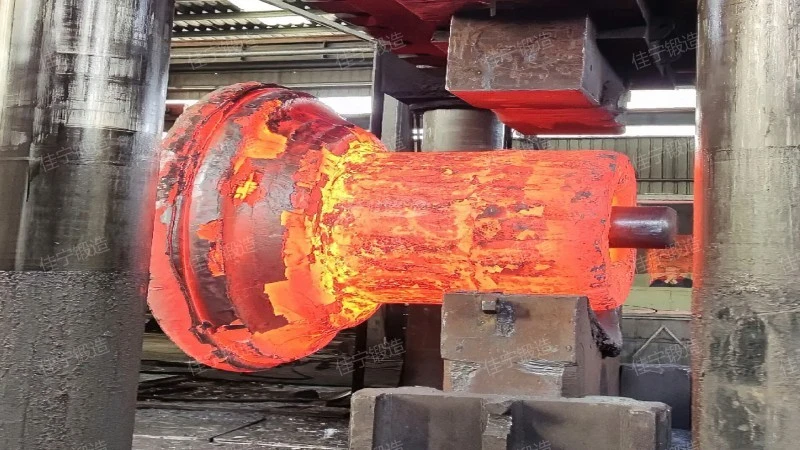
佳宁锻造的筒型盲孔锻件采用较好的自由锻或模锻工艺,具体工艺流程如下:首先,将选好的原材料放入加热炉中,根据钢种和锻造温度要求,控制加热温度(通常在1100-1250℃之间),有助于金属达到充分奥氏体化状态。加热后的坯料被送入锻造设备,首先开始镦粗,使坯料直径增大,高度减小,为后续冲孔做准备。镦粗过程中,需要控制变形程度,避免出现折叠或裂纹。接着,进行冲孔操作,使用冲头在坯料中心冲出盲孔。冲孔时,冲头与坯料接触面需保持良好润滑,以减少摩擦和热量损失。冲孔后,对锻件进行拔长或扩孔,调整壁厚和直径,使锻件尺寸符合图纸要求。对于大型锻件,可能需要多次镦粗和冲孔,逐步成型。锻造完成后,锻件进行热处理,包括正火或调质处理,以改善组织,提高力学性能。热处理后,锻件进行表面清理,去除氧化皮和杂质,然后进行机加工,如车削、磨削等,最终达到客户要求的尺寸精度和表面粗糙度。整个锻造过程中,每道工序都有严格的工艺参数控制,如加热温度、锻造比、冷却速度等,有助于锻件内部组织均匀,无内部缺陷。

佳宁锻造的筒型盲孔锻件相比传统铸造或机加工零件,具有显著的技术优势。首先,锻造工艺能够使金属纤维连续分布,与零件的轮廓相一致,提高了零件的强度和疲劳寿命。筒型盲孔结构通过优化应力分布,减少了应力集中,特别是在孔的边缘区域,通过合理的圆角设计,进一步降低了应力集中系数。其次,锻件的尺寸精度和表面质量较高,减少了后续机加工的余量,降低了加工成本。例如,佳宁锻造的筒型盲孔锻件尺寸公差通常控制在±0.5mm以内,表面粗糙度可达Ra 1.6-3.2μm,满足高精度应用的要求。此外,锻件的力学性能稳定,通过热处理后的力学性能(如抗拉强度、屈服强度、延伸率等)均符合或超过国家标准,部分产品甚至达到客户特定的性能指标。对于需要较较高强度和良好韧性的应用,佳宁锻造采用调质处理,使锻件具有良好的综合力学性能,能够承受复杂的载荷和冲击。在耐腐蚀方面,不锈钢材质的筒型盲孔锻件具有良好的抗腐蚀性能,适用于化工、海洋等恶劣环境。总之,佳宁锻造的筒型盲孔锻件在性能、精度和成本之间取得了良好的平衡,广泛应用于各个行业。
佳宁锻造建立了完善的质量控制体系,有助于每一件筒型盲孔锻件都符合客户的要求。从原材料入库到成品出厂,每个环节都有严格的质量控制措施。原材料检验包括化学成分分析、低倍组织检验、非金属夹杂物检验等,有助于原材料符合标准。锻造过程中,通过温度控制、变形程度控制等工艺参数的监控,避免出现内部缺陷。热处理过程采用计算机控制的热处理设备,有助于热处理工艺的稳定性和一致性。成品检验包括尺寸检验、外观检验、无损检测(如超声波探伤、磁粉探伤)以及力学性能测试。尺寸检验使用精细测量仪器,如三坐标测量机(CMM),有助于尺寸精度。无损检测用于检查锻件内部是否存在裂纹、气孔、夹渣等缺陷,有助于内部质量。力学性能测试包括拉伸试验、冲击试验等,验证锻件的力学性能是否达到要求。此外,佳宁锻造还建立了客户反馈机制,对客户提出的质量问题进行跟踪和改进,不断提升产品质量。通过严格的质量控制,佳宁锻造的筒型盲孔锻件合格率超过99%,客户满意度持续保持在较高水平。
服务热线
微信咨询
回到顶部


